Los compradores que buscan un proveedor de rebobinadoras automáticas de etiquetas suelen estar resolviendo un problema de producción, más que buscando una máquina genérica. Pueden estar recibiendo etiquetas impresas en un formato de rollo inestable, pasando del bobinado manual a un acabado repetible, añadiendo una rebobinadora después de una cortadora de etiquetas o preparando rollos para un dispensador, aplicador, impresora o sistema de empaquetado. Por lo tanto, la decisión de compra se sitúa entre la conversión de etiquetas, la impresión industrial y la ingeniería de producción.
Esta guía explica cómo comparar máquinas rebobinadoras de etiquetas, qué información necesita un proveedor antes de recomendar una configuración, cómo comprobar la calidad del bobinado y qué detalles comerciales deben confirmarse por escrito. Además, distingue entre la información pública verificable y los parámetros específicos del proyecto que no deben asumirse a partir de la página de una categoría. El objetivo es ayudar a fabricantes de etiquetas, distribuidores, convertidores por contrato, integradores de sistemas y usuarios industriales a elaborar una solicitud de cotización clara antes de solicitar muestras o un presupuesto.
La máquina adecuada no es necesariamente la más rápida. Una rebobinadora que produce bordes sueltos, rollos deformados, tensión irregular, etiquetas dañadas o conteos inconsistentes puede generar más trabajo en la etapa posterior del que ahorra. La pregunta clave es si el proveedor puede demostrar una producción estable con la construcción, el núcleo, el ancho, el adhesivo, el soporte, el diámetro del rollo y la velocidad de producción reales de sus etiquetas.
¿Qué hace una rebobinadora automática de etiquetas?
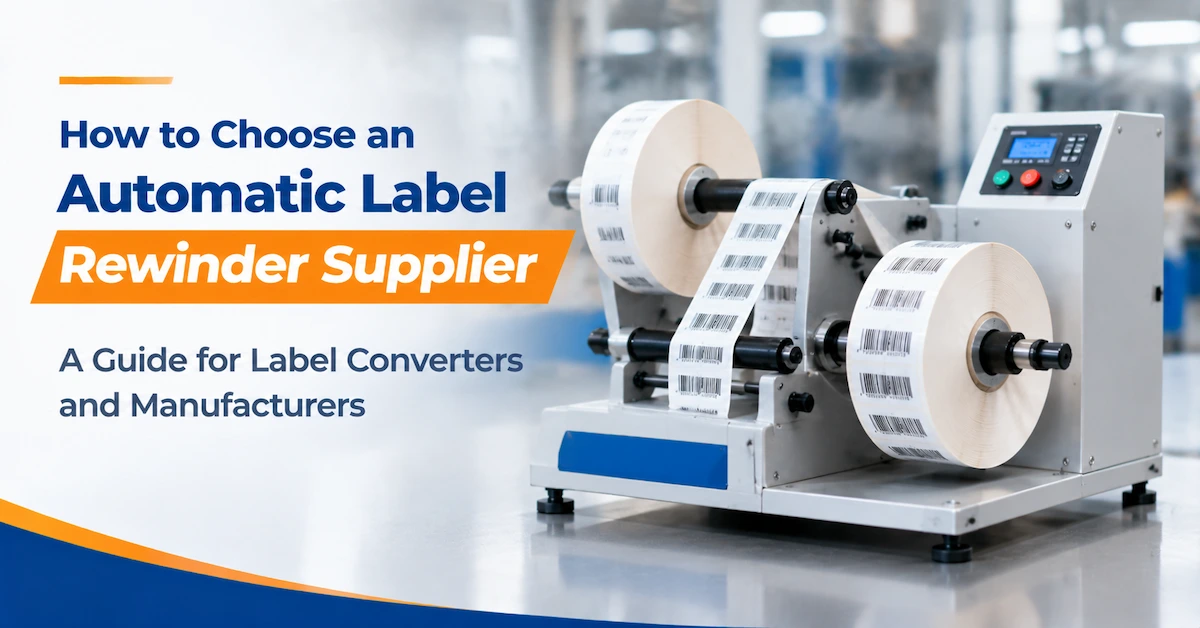
Una rebobinadora automática de etiquetas toma una banda continua de etiquetas u otro material impreso y la enrolla en un rollo final controlado. Según el proceso, la banda entrante puede provenir de una máquina cortadora de etiquetas, una línea de impresión digital o flexográfica, una estación de impresión térmica, un sistema de inspección o un rollo manual. La rebobinadora controla cómo se recoge la banda para que el rollo final tenga un borde, tensión, dirección y cantidad aceptables.
En términos prácticos de producción, la rebobinadora facilita la transición entre dos procesos. El proceso anterior crea o transforma la bobina. La rebobinadora prepara un rollo que el proceso posterior puede almacenar, transportar, dispensar, aplicar o imprimir. Es en esta transición donde surgen muchos riesgos de compra: un rollo puede parecer aceptable por fuera, pero ocultar deformaciones, núcleos aplastados, capas flojas, contaminación por adhesivo, problemas de empalme o discrepancias en el número de capas.
| Requisito de rebobinado | Lo que el equipo debe controlar | Lo que el comprador debe verificar |
|---|---|---|
| Movimiento estable de la red | Control de velocidad, aceleración, frenado y guiado de materiales. | Si la máquina mantiene el seguimiento con el ancho real del soporte, el adhesivo y la etiqueta. |
| Tensión de laminación constante | Par motor, retroalimentación de tensión o del actuador, comportamiento del embrague y perfil de bobinado. | Si las capas internas, intermedias y externas permanecen firmes sin estirar ni aplastar la red. |
| Bordes limpios | Alineación, centrado del núcleo, desviación del eje y control lateral de la banda. | Tolerancia de desplazamiento del borde en el rollo terminado y el método de inspección utilizado para medirla. |
| Cantidad repetible | Conteo de etiquetas, medición de longitud, detección de marcas o parada basada en tareas. | Cómo la máquina gestiona el paso variable de las etiquetas, los espacios, las uniones y la corrección del contador. |
| Cambio rápido | Carga del núcleo, ajuste del eje, extracción del rodillo, recuperación de la configuración y acceso de seguridad. | Tiempo real de cambio de formato para la mezcla de productos, en lugar de una demostración con la máquina vacía. |
| Compatibilidad descendente | Dirección de bobinado, diámetro del rollo, especificaciones del núcleo y formato de embalaje. | Ya sea que el rollo terminado se procese en el dispensador, aplicador, impresora o línea de inspección del cliente. |
El término «automático» puede tener distintos significados en diferentes presupuestos. Puede referirse al bobinado motorizado, al conteo automático, a la parada automática, al ajuste automático de la tensión, al cambio automático de rollo o a un sistema completo en línea. Solicite al proveedor que defina las funciones incluidas en la configuración propuesta. Un eje motorizado por sí solo no garantiza que los rollos terminados cumplan con la tolerancia de producción. Por lo tanto, la frase « equipo de bobinado de etiquetas» debe ir acompañada de un formato de rollo, un rango de operación y una prueba de aceptación específicos.
Por qué esta es una cuestión de selección de proveedores, no solo una cuestión de máquinas.
Una rebobinadora es un sistema mecánico, pero el riesgo asociado a su adquisición incluye materiales, conocimiento del proceso, integración, documentación y soporte posventa. Dos máquinas con anchos y velocidades similares pueden producir resultados distintos debido a diferencias en el control de tensión, el diseño del eje, los sensores, la interfaz del operador y la guía del material. La capacidad del proveedor para probar la bobina puede ser más importante que una mayor velocidad de impresión.
La capacidad del proveedor debe coincidir con su aplicación.
Un convertidor de etiquetas puede necesitar rollos estrechos, cambios frecuentes, múltiples diámetros de núcleo y un conteo preciso de etiquetas. Una gran empresa de empaquetado puede priorizar tiradas largas y continuas, rollos grandes terminados, estabilidad de la banda e integración con una cortadora o sistema de inspección. Un almacén o distribuidor puede necesitar un rebobinado sencillo para el reempaquetado, formatos de rollo de marca propia o una máquina compacta que pueda ser operada por una sola persona. La misma frase, rebobinador automático de etiquetas, puede describir requisitos de producción muy diferentes.
Los equipos y consumibles deben discutirse en conjunto.
La banda final puede incluir etiquetas de papel, etiquetas sintéticas, material sin soporte, película transparente, soportes térmicos o adhesivos con diferentes propiedades de fricción y elasticidad. Un proveedor que solo solicita el ancho máximo podría no tener suficiente información para seleccionar el método de bobinado adecuado. Si el rollo se imprimirá posteriormente mediante transferencia térmica, el proveedor también debe conocer la superficie de la etiqueta, la cinta, la dirección de impresión y la orientación de desenrollado requerida. Las categorías de etiquetas autoadhesivas y rollos jumbo de etiquetas de Codewel son un buen punto de partida para analizar los materiales del proyecto.
El soporte comercial forma parte del tiempo de actividad de la máquina.
Incluso una rebobinadora bien diseñada puede convertirse en un cuello de botella si el proveedor no proporciona manuales claros, información eléctrica, identificación de piezas de desgaste, guías para la resolución de problemas y responsabilidad en la respuesta a incidencias. Antes de realizar el pedido, confirme quién se encarga de las consultas sobre la instalación, qué piezas se consideran consumibles, cómo se especifican los sensores o ejes de repuesto y si se ofrece asistencia remota para el mercado de destino. No considere un presupuesto de máquina como completo hasta que se aclaren los límites de operación y servicio.
Cómo definir el rollo terminado antes de solicitar un presupuesto.
La solicitud de cotización más útil comienza con el rollo terminado y luego retrocede hasta la máquina. Si el proveedor conoce los requisitos del proceso posterior, puede evaluar el eje, el adaptador de núcleo, la dirección de bobinado, el método de conteo y el rango de tensión adecuados. Los siguientes campos deben incluirse en una ficha técnica.
| Campo RFQ | Información para proporcionar | Por qué afecta a la recomendación |
|---|---|---|
| Estructura del material | Papel, PET, PP, PE, soportes térmicos, materiales sin soporte, adhesivos, soportes o construcción laminada. | La fricción, el estiramiento, la rigidez, la exposición al adhesivo y el comportamiento de la superficie afectan al seguimiento y la tensión. |
| Ancho web | Ancho mínimo, máximo y normal de funcionamiento, y si se unen varios carriles. | Determina la longitud del eje, el guiado de la banda, el control de los bordes y el rango de producción útil. |
| Lanzamiento de la etiqueta | Longitud de la etiqueta, espacio, marca negra, perforación, empalme y patrón de repetición. | Determina la lógica de conteo y parada cuando la cantidad se controla mediante etiquetas en lugar de la longitud. |
| Centro | Diámetro interior del núcleo, ancho del núcleo, material, tolerancia y si se necesitan adaptadores para el núcleo. | Controla la concentricidad, la transferencia de par, la extracción de rodillos y la compatibilidad con la siguiente máquina. |
| Rollo terminado | Diámetro exterior objetivo, peso máximo, ancho del rollo, dirección de bobinado y tolerancia del borde. | Define la carga del eje, el par motor, el embalaje, el transporte y el ajuste posterior. |
| Volumen de producción | Rollos por turno, longitud de banda por trabajo, horas de funcionamiento, cambios de formato y demanda máxima. | Separa una estación de trabajo compacta de una configuración industrial continua. |
| Tolerancia de calidad | Desplazamiento del borde, sensación de tensión, límite de daños en la etiqueta, precisión del conteo, manejo de empalmes y estándar visual. | Convierte la frase "alta calidad" en criterios de aceptación medibles. |
| Conexión de línea | Puede utilizarse de forma independiente, en línea con una cortadora, detrás de una impresora, conectada a un sistema de inspección o alimentando un dispensador. | Determina las señales, la sincronización de velocidad, la ubicación de los sensores y la recuperación ante fallos. |
Incluya fotografías o un video corto del problema actual con el rollo, si es posible. Un proveedor puede obtener más información de un rollo atascado, un núcleo aplastado o un borde contaminado con adhesivo que de una afirmación general como que la máquina debe ser estable. Proporcione tanto una muestra normal como una muestra problemática, ya que una máquina que solo procesa los materiales más fáciles puede fallar cuando cambia la mezcla de productos.
El tamaño del núcleo y la dirección del bobinado no son detalles menores.
El núcleo determina cómo se monta el rollo, cómo se transmite el par y si se puede retirar sin dañar la banda. La dirección de bobinado determina cómo se presenta la cara de la etiqueta, el adhesivo, el borde delantero o la imagen impresa a la siguiente operación. Un rollo puede estar bien enrollado y aun así resultar inservible si se enrolla en la dirección incorrecta o en el núcleo equivocado.
El diámetro final afecta a todos los procesos posteriores.
Un rollo de mayor tamaño puede reducir los cambios de formato, pero aumenta el peso y la inercia. Esto afecta la aceleración, el frenado, la carga del eje, la respuesta a la tensión, la manipulación por parte del operario y el embalaje. Si el rollo se va a colocar en un dispensador o aplicador, el diámetro exterior y el ancho máximos pueden estar determinados por dicho equipo. Solicite al proveedor que pruebe el rollo de mayor tamaño previsto en lugar de mostrar solo una pequeña muestra.
¿Qué configuración de rebobinador automático de etiquetas se ajusta mejor al proceso?
No existe una configuración universal. La elección práctica depende de si la rebobinadora es una estación de acabado independiente, un módulo en línea o parte de un sistema de conversión de etiquetas más amplio. Los compradores deben comparar los límites del proceso en lugar de asumir que todos los equipos vendidos bajo el mismo nombre de producto tienen la misma función.
Estación de rebobinado independiente
Una estación independiente es adecuada cuando se traen rollos impresos o cortados al operario para rebobinarlos en un formato específico. Puede ser útil para el reempaquetado, la conversión de lotes pequeños, la corrección de rollos y la producción flexible. Los principales puntos de evaluación son la configuración por parte del operario, el acceso seguro, la repetibilidad de los ajustes, el conteo y el tiempo necesario para cambiar los núcleos y los materiales.
Corte y rebobinado en línea
Cuando una rebobinadora sigue a una cortadora de etiquetas , ambas máquinas deben compartir información sobre el ancho de la banda, la posición de la línea, la velocidad, la tensión y la finalización del trabajo. El corte puede modificar el número de líneas y el estado de los bordes de la banda. La rebobinadora debe recoger esas líneas sin introducir desviaciones ni irregularidades en la dureza del rollo. Confirme qué proveedor es el propietario de la interfaz y quién es responsable de probar la línea completa.
Rebobinado para dispensación o aplicación
Si los rollos terminados se utilizan para alimentar un dispensador o aplicador de etiquetas, la dirección de bobinado, la separación entre etiquetas, la alineación de los bordes, el diámetro del rollo y el comportamiento del soporte cobran especial importancia. Un rollo apto para almacenamiento podría no alimentarse correctamente en un dispensador. La categoría de Dispensadores de Etiquetas de Codewel puede utilizarse para analizar el formato posterior, pero la compatibilidad con un dispensador o aplicador específico debe confirmarse mediante una prueba de muestra.
Rebobinado para flujos de trabajo de impresión térmica
Algunos compradores rebobinan etiquetas en blanco o preimpresas que posteriormente se imprimirán en una impresora térmica. En ese caso, el rollo final no debe presentar deformaciones, arrugas, daños en los bordes, curvatura excesiva ni paso irregular. Estos defectos pueden afectar la detección, el registro, el contacto del cabezal de impresión, la calidad del código de barras y la capacidad de la impresora para avanzar las etiquetas con precisión. Las categorías más amplias de impresoras , cintas para códigos de barras y consumibles de impresión proporcionan el contexto necesario para un análisis completo de la impresión de etiquetas.
Cómo evaluar la tensión, la alineación de los bordes y la dureza de laminación.
La calidad del bobinado es el aspecto técnico clave en la evaluación de una rebobinadora automática de etiquetas. Un rollo terminado debe ser lo suficientemente firme para transportarlo y desenrollarlo, pero no tan apretado como para estirar el soporte, deformar la etiqueta, aplastar el núcleo o provocar transferencia de adhesivo. Además, debe mantener un borde uniforme, en lugar de desviarse gradualmente hacia los lados a medida que aumenta el diámetro.
Tensión de la red
La tensión de la banda es la fuerza de tracción que se aplica al material durante el bobinado. Una tensión insuficiente puede provocar capas sueltas, arrugas y deformación. Una tensión excesiva puede estirar las películas delgadas, deformar el revestimiento, aplastar el núcleo o modificar el paso de la etiqueta. El rango de operación correcto depende de la composición del material, el ancho, el grosor, el adhesivo, la velocidad y el diámetro final. El proveedor debe explicar cómo se genera y controla la tensión, en lugar de simplemente describirla como estable.
Alineación de bordes
La alineación de los bordes se ve afectada por el guiado de la banda, el centrado del núcleo, la excentricidad del eje, la variación del material y la configuración del operario. Pregunte cómo mide el proveedor el desfase de los bordes y qué tolerancia se puede lograr con el material real. Si el rollo se procesará en una impresora o aplicadora posterior, defina si la tolerancia se mide en las capas internas, externas o a lo largo del rollo terminado.
Dureza de laminación y compresión
La dureza del rollo suele evaluarse al tacto, pero una prueba de aceptación rigurosa debe describir los límites visuales y funcionales. Verifique si hay zonas blandas, bordes aplastados, deformación del núcleo, bloqueos, desprendimiento de etiquetas, extrusión de adhesivo y cambios en la dureza del bobinado desde el núcleo hacia el exterior. Si el proveedor utiliza un durómetro u otro método de medición, registre la ubicación y las condiciones de la prueba para poder comparar los pedidos posteriores.
¿Qué debería probar un proveedor de rebobinadoras automáticas de etiquetas?
Un proveedor fiable debe estar dispuesto a probar el material del comprador y documentar las condiciones. Una prueba de muestra no necesita simular todos los productos futuros, pero sí debe incluir el punto de operación normal y el límite del rango esperado. Los resultados de la prueba deben identificar el material, el núcleo, el ancho, la velocidad, el diámetro del rodillo, la dirección de bobinado, el ajuste de tensión y el método de parada.
| Prueba | Procedimiento | Evidencia de aceptación |
|---|---|---|
| Prueba de rodadura normal | Imprima el material de etiquetas más común a la velocidad deseada y con el diámetro final deseado. | Fotografías del rollo, dimensiones, tolerancia de los bordes, ajuste de la tensión y notas del operador. |
| Prueba de ancho mínimo | Ejecute la configuración de banda o carril más estrecha prevista. | Estabilidad del seguimiento, calidad de los bordes, comportamiento del conteo y ausencia de daños materiales. |
| Prueba de balanceo máximo | Utilice el diámetro y peso máximos previstos dentro del presupuesto. | Aceleración, frenado, carga del eje, extracción del rodillo y dureza final del rodillo. |
| Prueba de conteo | Utilice el método real de separación, marca, paso, empalme o longitud utilizado para el trabajo. | Precisión del conteo, posición de parada y respuesta documentada ante una marca omitida. |
| Prueba de desenrollado | Coloque el rollo terminado en la siguiente impresora, dispensador, unidad de inspección o aplicador. | Sin deformaciones, deslizamientos, desprendimiento de etiquetas, roturas del soporte ni presentación incorrecta. |
| Prueba de recuperación de fallos | Simular el fin del material, un error del sensor, una parada de emergencia, una interrupción del suministro eléctrico y un cambio de trabajo. | Estado de reinicio conocido, mensaje del operador, recuperación segura y sin daños ocultos en el rollo. |
| Prueba de repetibilidad | Ejecuta varias tiradas del mismo trabajo y compara los resultados. | Borde, tensión, número de hilos, diámetro y dirección de bobinado uniformes en todos los rollos. |
Solicite tanto la muestra rechazada como la aceptada. Un proveedor que pueda mostrar qué falló, por qué falló y qué configuración se modificó demuestra un proceso de ingeniería más sólido que un proveedor que solo muestra un rollo perfecto. Para programas de marca blanca o de distribución, conserve la especificación del rollo aprobado y las fotos de las pruebas como referencia para lotes futuros.
Cómo evaluar al proveedor más allá del presupuesto de la máquina
La evaluación de un proveedor debe abarcar la capacidad de la empresa para brindar soporte durante todo el ciclo de vida de la compra. Si bien la máquina puede ser el elemento más importante, las pruebas de materiales, la documentación, el embalaje, las piezas de repuesto y la comunicación determinan si la inversión sigue siendo útil después de la instalación.
Transparencia en la fabricación y la ingeniería
Pregunte si el proveedor fabrica el equipo, integra módulos de terceros o revende una máquina estándar. Cada modelo puede ser comercialmente válido, pero el soporte técnico es diferente. Solicite una descripción básica del sistema, las piezas de desgaste críticas, los componentes de control, los puntos de mantenimiento previstos y los límites de la responsabilidad del proveedor.
Conocimientos sobre materiales y procesos
El proveedor debería poder hablar sobre papel, película, soporte, adhesivo, ancho del rollo, núcleo, diámetro final, tensión y uso posterior en una sola conversación. Un proveedor que solo pregunta por voltaje y velocidad máxima podría estar pasando por alto los riesgos más importantes de la aplicación. Para los convertidores de etiquetas, el conocimiento de los materiales suele ser la diferencia entre una máquina que procesa una muestra y una que procesa la gama completa de productos.
Documentación y control de cambios
Solicite, siempre que sea posible, el manual de usuario, la información eléctrica, los límites de funcionamiento, el método de limpieza recomendado, la lista de piezas y el procedimiento de configuración antes de la aprobación final. Si el proveedor modifica un motor, sensor, controlador, eje o versión de software, pregunte cómo se registra y comunica dicho cambio. Los pedidos repetidos y las llamadas de servicio se complican cuando la máquina entregada no se puede vincular a una configuración documentada.
Límite de repuestos y servicio
Aclare qué piezas deben almacenarse localmente y cuáles se suministran desde la fábrica. Un plan de repuestos puede incluir correas, rodamientos, sensores, embragues, ejes, adaptadores de núcleo, componentes de control y dispositivos de seguridad, pero la lista exacta depende del diseño. La categoría de repuestos para impresoras de Codewel es relevante para el ecosistema de impresión en general, mientras que las piezas y los términos de servicio específicos para rebobinadoras deben confirmarse por separado.
Preparación para la exportación y el embalaje
Para compradores internacionales, solicite las dimensiones del embalaje, el peso bruto, el tipo de caja (embalaje en caja de madera o cartón), los accesorios de instalación, los requisitos eléctricos y la documentación necesaria en el país importador. Confirme si la cotización incluye asistencia para la puesta en marcha, capacitación o solo la entrega del equipo. Estos detalles influyen en el costo final y el tiempo necesario para poner la máquina en funcionamiento.
¿Cuál es el coste total de una rebobinadora automática de etiquetas?
El precio de compra es solo una parte del costo. Compare el costo de los rollos terminados aceptados, no solo el precio de la máquina. Una rebobinadora de menor precio puede resultar más cara si requiere mano de obra adicional, genera más desperdicio, necesita ajustes frecuentes o no puede procesar el material a la velocidad requerida.
| Área de costos | Preguntas para el proveedor | Impacto oculto potencial |
|---|---|---|
| Máquina y opciones | ¿Qué funciones de eje, guía, contador, sensor, sistema de seguridad y control se incluyen? | Es posible que se añadan opciones adicionales tras la comparación de precios inicial. |
| Residuos de material | ¿Cuál es el desperdicio previsto durante la instalación y cómo se gestionan las uniones o las secciones dañadas? | Con el tiempo, los residuos pueden superar la diferencia entre los precios de dos máquinas. |
| Mano de obra | ¿Cuántos operarios y cuánto tiempo de preparación se necesitan por trabajo? | Los cambios lentos reducen la capacidad efectiva incluso cuando la velocidad nominal es alta. |
| Energía y servicios públicos | ¿Qué tipo de energía eléctrica, aire comprimido, sistema de extracción o condiciones ambientales se requieren? | Los trabajos de instalación y las modificaciones en los servicios públicos aumentan el coste del proyecto. |
| Mantenimiento | ¿Qué piezas se desgastan, con qué frecuencia se inspeccionan y cuál es el método de mantenimiento? | Las paradas no planificadas pueden afectar a la entrega más que el coste habitual de las piezas. |
| Compatibilidad descendente | ¿Puede el rollo terminado funcionar sin corrección manual en el siguiente proceso? | Las repeticiones de trabajo, los rechazos y los fallos de alimentación reducen el valor de la rebobinadora. |
| Apoyo y formación | ¿Qué servicios de instalación, capacitación, resolución de problemas y asistencia técnica están incluidos? | La falta de un soporte claro genera retrasos durante la puesta en marcha y el aumento de la producción. |
Para un distribuidor, el costo total también incluye el empaquetado, la repetibilidad, la documentación, la gestión de garantías y la capacidad de brindar soporte a clientes en diferentes aplicaciones. Para un convertidor, la cifra más importante puede ser el número de metros productivos o de rollos aceptados por turno. Utilice la métrica que refleje la limitación del negocio en lugar de comparar la velocidad máxima del proveedor de forma aislada.
Lista de verificación de solicitud de cotización para un proveedor de rebobinadoras automáticas de etiquetas
Adjunte la siguiente información a su solicitud de cotización. Esto le brinda al proveedor el contexto necesario para responder con una propuesta técnicamente útil y facilita la comparación de diferentes cotizaciones.
- Aplicación: describa si la rebobinadora es para etiquetas, película impresa, soportes térmicos, revestimientos, boletos, etiquetas u otro tipo de bobina.
- Material: indique el tipo de material de la superficie, el revestimiento, el adhesivo, el grosor (si se conoce), el tratamiento de la superficie y si el material se puede estirar o curvar.
- Formato de la web: indique el ancho mínimo y máximo, el número de carriles, el paso de las etiquetas, el espacio entre ellas, la marca, la perforación, el empalme y la dirección de bobinado.
- Formato del núcleo: indique el diámetro interior, el ancho del núcleo, el material del núcleo, la tolerancia y los adaptadores necesarios.
- Especificaciones del rollo: indique el diámetro exterior final, el peso máximo, la cantidad o longitud de las etiquetas, la tolerancia del borde y la dureza esperada.
- Perfil de producción: indique la cantidad de rollos por hora, los turnos de operación, el volumen máximo, los cambios de producción previstos y las necesidades de capacidad futuras.
- Posición en la línea: identifique los equipos anteriores y posteriores, incluidos la cortadora, la impresora, la unidad de inspección, el dispensador, el aplicador o la estación de empaquetado.
- Control y señales: pregunte sobre la referencia de velocidad, las señales de arranque y parada, las entradas de los sensores, el método del contador, las alarmas y el comportamiento de reinicio.
- Aceptación: definir la muestra del material, la velocidad de prueba, el diámetro del rodillo, la tolerancia de conteo, la tolerancia de borde, la prueba de desenrollado y los escenarios de falla.
- Condiciones comerciales: solicitar por escrito el modelo o la configuración, las opciones incluidas, la cantidad mínima de pedido (MOQ, si corresponde), la política de muestras, el plazo de entrega, el embalaje, la garantía, el pago y el alcance del servicio.
Incluya una declaración clara que indique que los valores desconocidos deben marcarse como "pendientes de confirmación" en lugar de rellenarse con una suposición típica del sector. Esto protege a ambas partes: el proveedor puede identificar los datos que aún se necesitan y el comprador puede distinguir un compromiso verificado de una recomendación preliminar.
Errores comunes al comprar que debes evitar
Elegir únicamente por velocidad máxima
La velocidad máxima se suele medir bajo condiciones específicas de material, rollo y operación. Un adhesivo difícil, una banda estrecha, un diámetro grande o un ciclo frecuente de arranque y parada pueden requerir una velocidad práctica menor. Consulte la velocidad productiva esperada con el material y el rollo terminado.
Ignorando la dirección de desenrollado aguas abajo
La dirección de bobinado correcta depende de cómo deban presentarse las etiquetas o imágenes impresas en el siguiente proceso. Confirme la orientación con una muestra física y un dibujo sencillo. No deje la decisión a un ajuste de última hora por parte del operario.
Suponiendo que automático significa cambio automático de rollo
El bobinado automático, el conteo automático y el cambio automático de rollo son funciones distintas. Especifique cada función en la solicitud de cotización. Si la aplicación requiere producción continua o una transferencia automática, solicite una demostración de esa secuencia exacta.
Probar solo un material sencillo
Un proveedor puede producir con éxito etiquetas de papel estables, aunque la mezcla de producción también incluya películas delgadas, materiales transparentes o adhesivos. Pruebe el material habitual y el que tenga más probabilidades de presentar problemas de seguimiento o tensión.
No definir una calidad de rollo aceptable
Términos como enrollado ajustado, borde limpio, alta precisión y tensión estable no son suficientemente cuantificables para un contrato de compra. Conviértalos en desplazamiento del borde, diámetro, número de hilos, dureza, desenrollado y criterios visuales.
Comprar la máquina antes de confirmar el límite del servicio.
Antes de realizar la orden de compra, aclare los detalles sobre la instalación, la capacitación, la resolución de problemas, la garantía, las piezas de repuesto y la responsabilidad de la respuesta. Esto es especialmente importante cuando el proveedor, el integrador local y el usuario final se encuentran en países diferentes.
Mantenimiento y controles del operador
El mantenimiento debe proteger el recorrido del bobinado y la repetibilidad del rollo terminado. El polvo, los residuos de adhesivo, los núcleos dañados, los cojinetes desgastados, la contaminación de las guías, la desalineación de los sensores y las conexiones mecánicas sueltas pueden alterar gradualmente la calidad del rollo. Se debe incluir un plan de mantenimiento básico en la documentación operativa, en lugar de crearlo solo después de una falla.
- Inspeccione el eje principal, los adaptadores, los mandriles y el mecanismo de bloqueo antes de cada ciclo de producción.
- Mantenga limpios y libres de acumulación de adhesivo la trayectoria de la banda, las superficies de guía, los sensores y los rodillos.
- Compruebe la alineación de los bordes y la dureza de laminación al inicio del trabajo y después de un cambio de material o de núcleo.
- Registre la tensión, la velocidad, el método de conteo, el lote de material y el diámetro final para trabajos repetitivos.
- Sustituya los núcleos dañados y aísle el material con empalmes o contaminación adhesiva en lugar de forzarlo a través de la máquina.
- Pruebe el comportamiento de parada y reinicio de emergencia de acuerdo con el procedimiento de seguridad del proveedor.
- Mantenga una lista de repuestos con los números de pieza, fotografías y el contacto responsable para la compra.
La capacitación del operador debe explicar no solo cómo cargar un rollo, sino también cómo identificar problemas de tensión, de seguimiento, de conteo y de material. La definición clara de las categorías de fallas reduce los cambios de configuración innecesarios y ayuda al proveedor a diagnosticar fallas recurrentes a partir de los registros de producción.
Preguntas frecuentes
¿Qué debo preguntarle primero a un proveedor de rebobinadoras automáticas de etiquetas?
Comience con los requisitos del rollo terminado: material, ancho de banda, paso de etiqueta, núcleo, dirección de bobinado, diámetro objetivo, número de rollos, tolerancia de borde, volumen de producción y equipo posterior. Estos campos permiten al proveedor definir una configuración viable en lugar de cotizar una rebobinadora motorizada genérica.
¿Cuál es la diferencia entre una máquina rebobinadora de etiquetas y una cortadora de etiquetas?
Una cortadora divide una banda ancha en rollos o cintas más estrechas. Una rebobinadora recoge y controla la banda para formar un rollo terminado. Muchas líneas de producción utilizan ambas, pero las máquinas tienen funciones diferentes y deben probarse juntas cuando operan en línea.
¿Puede una rebobinadora procesar etiquetas térmicas?
Es posible, pero la compatibilidad depende de la construcción del soporte térmico, el revestimiento, el adhesivo, el ancho, el paso, el núcleo, el diámetro del rollo y la tensión requerida. Pruebe el material real y confirme que el rollo terminado pueda alimentar la impresora térmica, el dispensador o el aplicador previstos sin deformaciones ni daños.
¿Cómo puedo saber si el rollo terminado es aceptable?
Defina criterios medibles para el desplazamiento del borde, el diámetro exterior, el número de vueltas, la dirección de bobinado, la dureza, los daños visuales y el rendimiento de desenrollado posterior. Un rollo debe ser probado en el siguiente proceso, no juzgado únicamente por su apariencia en el eje de la rebobinadora.
¿Significa "automático" que la máquina cambia los rodillos sin la intervención de un operario?
No. En una cotización, el término "automático" puede referirse al bobinado motorizado, al conteo automático, a la parada automática, al ajuste de tensión o al cambio automático de bobina. Solicite al proveedor que enumere cada función por separado y que muestre las funciones necesarias para su línea de producción.
¿Qué muestras debo enviar a un proveedor?
Envíe una muestra de producción normal, el material más difícil de procesar dentro de la gama de productos, núcleos representativos y un dibujo o fotografía del rollo terminado requerido. Incluya, siempre que sea posible, una muestra con el paso de etiqueta, el adhesivo, el soporte, el empalme o la superficie impresa reales.
¿Qué debería incluirse en la prueba de aceptación?
Incluya materiales normales y difíciles, velocidad objetivo, ancho mínimo y máximo, diámetro objetivo del rodillo, precisión de conteo, alineación de bordes, criterios de tensión o dureza, rendimiento de desenrollado, cambio de formato, parada de emergencia, fin de material y comportamiento de reinicio. Conserve las muestras y condiciones de prueba aprobadas para futuras consultas.
¿Codewel publica algún modelo y precio específico para su rebobinadora?
El sitio web público de Codewel incluye una colección de productos de rebobinadoras de etiquetas, pero actualmente no se especifica ningún modelo en particular. Los compradores deben enviar la aplicación y las especificaciones del rollo para confirmar la configuración actual, la disponibilidad, la cantidad mínima de pedido (MOQ), el plazo de entrega y las condiciones comerciales, en lugar de basarse en el nombre de la categoría.
Conclusión
Seleccionar un proveedor de rebobinadoras automáticas de etiquetas es una decisión de ingeniería de procesos. El mejor proveedor es aquel que puede vincular los requisitos del rollo terminado con el comportamiento del material, el control de tensión, la alineación de los bordes, el conteo, la dirección de bobinado, la compatibilidad con los procesos posteriores, las pruebas, la documentación y el servicio. Una alta velocidad nominal solo es útil si la máquina puede producir rollos aceptables a la velocidad requerida y repetir el resultado en toda la gama de productos.
Para una compra confiable, prepare una solicitud de cotización completa, envíe muestras representativas, defina criterios medibles de calidad del rollo y exija una prueba documentada antes de la aprobación. Las categorías públicas de Codewel para rebobinadoras de etiquetas , máquinas , cortadoras de etiquetas y materiales para etiquetas ofrecen un punto de partida para la discusión. La configuración final de la máquina, la disponibilidad del producto, la cantidad mínima de pedido (MOQ), el plazo de entrega y el alcance del soporte deben confirmarse directamente para la aplicación prevista.