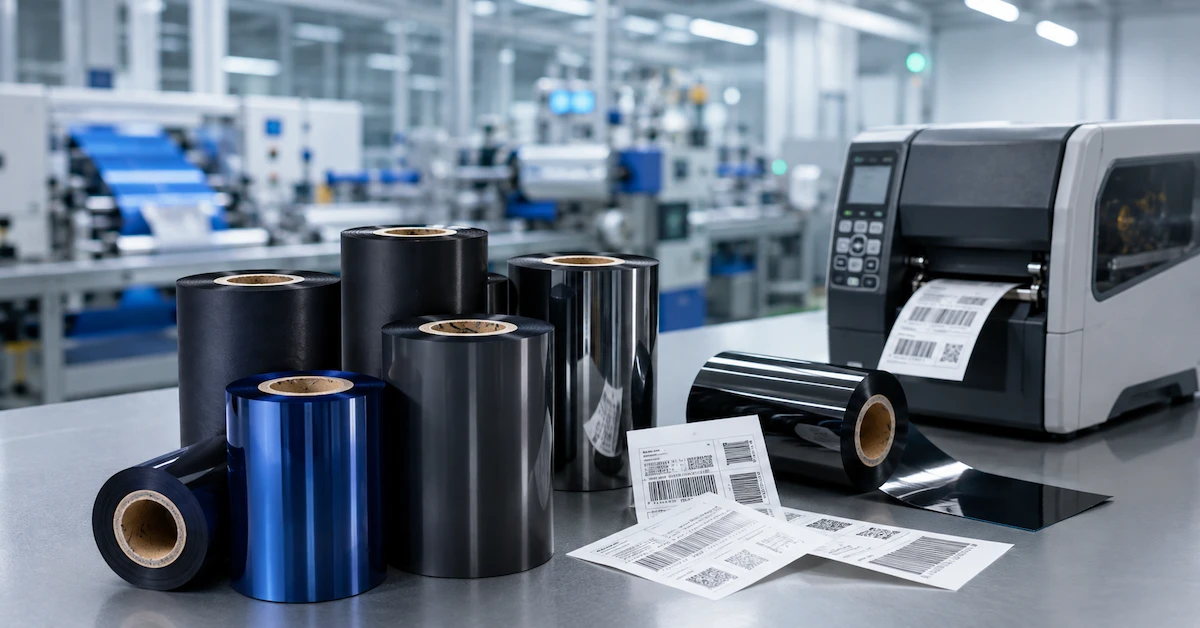
यह थर्मल ट्रांसफर रिबन समस्या निवारण गाइड उत्पादन, गोदाम, पैकेजिंग, रखरखाव, गुणवत्ता और खरीद टीमों के लिए है जो धुंधली छपाई, छवि गायब होना, रिबन में सिलवटें, टूटना, धब्बे पड़ना, खराब स्कैन, चिपकने वाले अवशेष, असमान घनत्व या रोल बदलने से संबंधित दोषों जैसी समस्याओं से निपट रही हैं। इसका उद्देश्य एक स्थिर प्रिंट विंडो को बहाल करना है जो आवश्यक गति से पठनीय लेबल तैयार करे और वास्तविक उपयोग में टिकाऊ हो।
थर्मल ट्रांसफर प्रिंटिंग एक प्रणाली है: प्रिंटर रिबन को गर्म करता है, कोटिंग निकलती है और लेबल से चिपक जाती है। प्रिंटर, प्रिंटहेड, प्लैटन, दबाव, रिबन, लेबल का आकार, आर्टवर्क, गति, ऊर्जा, स्टोरेज और स्कैनर, ये सभी परिणाम को प्रभावित करते हैं। एक रिबन स्पिंडल में फिट हो सकता है, लेकिन फिर भी उसका फॉर्मूलेशन गलत हो सकता है।
नियंत्रित नैदानिक अनुक्रम से शुरुआत करें
अनियमित समायोजन से थर्मल ट्रांसफर की समस्या का समाधान करना और भी कठिन हो जाता है। गाढ़ापन बढ़ाने से गंदा प्रिंटहेड छिप सकता है, जबकि अवशेष और ऊष्मा भार बढ़ जाता है। फॉर्मूलेशन बदलने से धब्बा ठीक हो सकता है, लेकिन गलत दबाव या क्षतिग्रस्त प्लेटन जैसी समस्याएँ अनसुलझी रह सकती हैं। सबसे पहले समस्या को दोहराने योग्य बनाएँ और एक बार में केवल एक ही चर बदलें।
अनावश्यक पुर्जों के प्रतिस्थापन को रोकने वाले छह उपाय
- प्रिंटिंग विधि की पुष्टि करें। सुनिश्चित करें कि प्रिंटर थर्मल ट्रांसफर मोड में है और रिबन के लिए डिज़ाइन या कॉन्फ़िगर किया गया है। डायरेक्ट थर्मल मोड में ऊष्मा-संवेदनशील मीडिया का उपयोग होता है और इसमें रिबन की आवश्यकता नहीं होती है।
- रिबन के मार्ग की पुष्टि करें। लोडिंग आरेख, सप्लाई रोल, टेक-अप रोल, लेपित सतह, वाइंडिंग दिशा, गाइड और तनाव की जाँच करें। यदि रिबन उल्टा लगा हो या गलत तरीके से रूट किया गया हो, तो छवि नहीं बन सकती है या मीडिया पथ दूषित हो सकता है।
- भौतिक अनुकूलता की पुष्टि करें। चौड़ाई, लंबाई, कोर, रोल का अधिकतम व्यास, स्याही वाला भाग और लेबल वेब की चौड़ाई रिकॉर्ड करें। रोल सही लंबाई का होने पर भी बहुत चौड़ा, बहुत बड़ा या किसी अन्य स्पिंडल के लिए लिपटा हुआ हो सकता है।
- प्रिंट पथ को साफ करें और उसकी जांच करें। प्रिंटहेड, प्लैटन, गाइड, सेंसर, लेबल एज, लाइनर और रिबन पर धूल, चिपकने वाला पदार्थ, कोटिंग का जमाव, कट या नुकीले किनारों की जांच करें।
- मूल सेटिंग पर लौटें। किसी ज्ञात कलाकृति, ज्ञात लेबल, मध्यम गति और नियंत्रित अंधकार या ऊर्जा सेटिंग का उपयोग करें। प्रत्येक परिवर्तन को रिकॉर्ड करें।
- प्रिंटिंग की खराबी को एप्लिकेशन की खराबी से अलग करें। एक नए लेबल का निरीक्षण और स्कैन करें, फिर आवश्यक रगड़, गर्मी, नमी, रसायन या भंडारण के संपर्क में आने के बाद उसका परीक्षण करें।
प्रारंभिक जाँच से अक्सर खराबी का पता चल जाता है। यदि लोडिंग, सफाई और बेसलाइन सेटअप के बाद भी दोष बना रहता है, तो सामग्री और यांत्रिक निदान की ओर बढ़ें। यदि उपयोग के बाद लेबल खराब हो जाता है, तो टिकाऊपन या चिपकने वाले पदार्थ की विशिष्टताओं की जाँच करें।
| देखी गई समस्या | जाँच करने वाला पहला क्षेत्र | पहले अनुमान न लगाएं |
|---|---|---|
| गलत सतह पर कोई छवि नहीं है या छवि मौजूद है | प्रिंटर मोड, लेपित सतह, रिबन पथ और टेक-अप संचालन | प्रिंटहेड खराब है |
| धुंधली या अपूर्ण छवि | स्वच्छता, गति, ऊर्जा, दबाव और रिबन/लेबल का मिलान | एक मजबूत रिबन से यह समस्या हल हो जाएगी। |
| झुर्रियाँ या तिरछी सिलवटें | संरेखण, तनाव, गाइड, रोल एज और दबाव संतुलन | रिबन की सामग्री ही हमेशा इसका कारण होती है। |
| धब्बा लगना या आसानी से खरोंच लगना | लेबल कोटिंग, फॉर्मूलेशन, ऊर्जा, शीतलन और एक्सपोजर परीक्षण | उस अंधकार को अनिश्चित काल तक बढ़ाया जाना चाहिए। |
| ऊर्ध्वाधर रेखा को दोहराना | प्रिंटहेड पर गंदगी या क्षति, प्लैटन की स्थिति और रिबन में सिलवटें | कलाकृति में एक पट्टी गायब है |
| पहला स्कैन सफल रहा, बाद में विफल रहा। | गर्मी, प्रकाश, घर्षण, रसायन, चिपकने वाले पदार्थ और सेवा-जीवन की आवश्यकता | नए प्रिंट से दीर्घकालिक उपयुक्तता सिद्ध होती है। |
जब कोई छवि दिखाई न दे या रिबन स्थानांतरित न हो
खाली लेबल अक्सर सेटअप की समस्या होती है, न कि फॉर्मूलेशन की। सबसे तेज़ फील्ड डायग्नोसिस यह पुष्टि करना है कि रिबन कोटिंग लेबल की ओर है और प्रिंटहेड सही तरफ गर्मी लगा रहा है या नहीं। थर्मल ट्रांसफर प्रिंटर को प्रिंटिंग ज़ोन के दौरान रिबन के कोटेड साइड का लेबल से संपर्क बनाए रखना ज़रूरी होता है। यदि रिबन को कैरियर साइड लेबल की ओर करके लोड किया जाता है, तो प्रिंटर सामान्य रूप से आगे बढ़ सकता है, लेकिन बहुत कम या कोई इमेज नहीं बनेगी।
प्रिंटर मोड और रिबन की मौजूदगी की जाँच करें
प्रिंटर मेनू, ड्राइवर और मीडिया सेटिंग की पुष्टि करें। डायरेक्ट थर्मल मोड गर्मी के प्रति संवेदनशील मीडिया के लिए है और इसमें रिबन की आवश्यकता नहीं होती है। थर्मल ट्रांसफर मोड के लिए रिबन और एक संगत लेबल की आवश्यकता होती है। कुछ प्रिंटर परिवारों में ये दोनों कॉन्फ़िगरेशन उपलब्ध होते हैं, इसलिए केवल मॉडल परिवार का होना पर्याप्त नहीं है। स्थापित यूनिट, रिबन सप्लाई और टेक-अप हार्डवेयर और उपयोगकर्ता दस्तावेज़ की सटीक जाँच करें।
लेपित पक्ष की पहचान करें
यदि पुराना रोल उपलब्ध हो, तो उसकी वाइंडिंग दिशा और लोडिंग मार्ग की प्रतिलिपि बना लें। फील्ड चेक के लिए, रिबन के नमूने के प्रत्येक तरफ चिपकने वाली टेप चिपकाएँ। जिस तरफ से स्याही दिखाई दे, वह लेपित पक्ष है। यह केवल दिशा-निर्देश के लिए है; प्रिंटर मैनुअल और रोल विनिर्देश ही अंतिम संदर्भ हैं।
टेक-अप रोल और तनाव की जाँच करें
यदि टेक-अप स्पिंडल लीडर को ठीक से नहीं पकड़ता, रोल फिसल जाता है, या रिबन प्रिंटहेड पर सपाट नहीं रहता, तो रिबन लोड होते हुए तो दिख सकता है लेकिन प्रिंट नहीं हो पाएगा। सुनिश्चित करें कि लीडर ठीक से लगा हुआ है, सप्लाई रोल स्वतंत्र रूप से घूम रहा है, टेक-अप रोल समान रूप से घूम रहा है, और गाइड किसी किनारे को दबा नहीं रहे हैं। ढीला रिबन बीच-बीच में छवि के गायब होने का कारण बन सकता है, जबकि अत्यधिक तनाव रिबन को अगल-बगल खींच सकता है या तोड़ सकता है।
एक काले आयत और बारकोड के साथ एक छोटा परीक्षण करें। यदि स्याही स्थानांतरित नहीं होती है, तो प्रिंटर निर्माता की प्रक्रिया के अनुसार प्रिंटहेड कनेक्शन, दबाव और ताप सेटिंग्स की जांच करें। बिजली से चलने वाले प्रिंटहेड पर काम न करें।
जब प्रिंट धुंधला, अधूरा या असमान हो
जब तक अन्यथा सिद्ध न हो जाए, कम रोशनी का आना स्थानांतरण संबंधी समस्या है। यही लक्षण उच्च गति, गंदी हीटिंग लाइन, असमान दबाव, अनुपयुक्त कोटिंग, घिसा हुआ प्लैटन, गलत चौड़ाई या खराब भंडारण के कारण भी हो सकते हैं। नियंत्रित जाँच से शुरुआत करें और एक बार में एक ही चर को बदलें।
ऊर्जा बढ़ाने से पहले गति कम करें
तेज़ गति पर, प्रिंटहेड को कोटिंग स्थानांतरित करने के लिए कम समय मिलता है। यदि बार पूरी तरह से नहीं बने हैं या छवि हल्की है, तो लेबल, रिबन, आर्टवर्क और प्रिंटर को समान रखते हुए गति कम करें। यदि परिणाम बेहतर होता है, तो पिछली प्रक्रिया रिबन की स्थिर परिचालन सीमा से बाहर हो सकती है। उत्पादन के लिए धीमी गति स्वीकार्य होने की पुष्टि करने के बाद ही धीरे-धीरे गाढ़ापन या ऊर्जा बढ़ाएँ।
प्रिंटहेड और प्लैटन को साफ करें
धूल, चिपकने वाला पदार्थ, रिबन कोटिंग और लेबल के अवशेष छोटे क्षेत्रों में ऊष्मा स्थानांतरण को अवरुद्ध कर सकते हैं। एक गंदा प्रिंटहेड आमतौर पर एक हल्की ऊर्ध्वाधर रेखा, बार-बार आने वाला खाली स्थान या एक पट्टी बनाता है जो हर लेबल पर एक ही स्थान पर बनी रहती है। प्रिंटर निर्माता के निर्देशों के अनुसार अनुमोदित सफाई सामग्री और विलायक से सफाई करें। कोडवेल उत्पाद FAQ में प्रत्येक रिबन बदलने के बाद या नियमित कार्यदिवस के अंत में, अधिक बार उपयोग के दौरान और प्रिंट गुणवत्ता खराब होने पर तुरंत सफाई करने का सुझाव दिया गया है। सफाई का सटीक अंतराल प्रिंटर के निर्देशों और संदूषण के स्तर के अनुसार होना चाहिए।
प्लैटन को साफ करें और उसमें कट, घिसावट, चिपचिपा पदार्थ या फंसी हुई गंदगी की जांच करें। घिसा हुआ प्लैटन संपर्क दबाव को कम कर सकता है और असमान घनत्व पैदा कर सकता है। प्रिंटहेड को कभी भी खुरचें नहीं, हीटिंग लाइन को नंगी उंगलियों से न छुएं और सूखने से पहले उसे दोबारा चालू न करें।
प्रिंट की चौड़ाई के पार दबाव की जाँच करें
यदि एक तरफ का प्रिंट दूसरी तरफ से गहरा आता है, तो प्रिंटहेड के दबाव और संरेखण की तुलना करें। लेबल और रिबन को प्रिंट ज़ोन में सीधा चलना चाहिए। एक तरफ अधिक दबाव डालने से स्थानीय घिसाव बढ़ सकता है, जबकि अपर्याप्त दबाव से अधूरा स्थानांतरण हो सकता है। पूरे लेबल पर ऊर्जा बढ़ाकर इसकी भरपाई करने की कोशिश न करें, क्योंकि इससे गहरे रंग वाली तरफ अधिक गर्म हो सकती है और रिबन पर अवशेष बढ़ सकते हैं।
लेबल की सतह और रिबन के निर्माण की जाँच करें
रिबन कोटिंग को कैरियर से अलग होकर लेबल की सतह से चिपकना चाहिए। बिना कोटिंग वाले कागज, कोटिंग वाले कागज, मैट सिंथेटिक, ग्लॉसी सिंथेटिक, टेक्सटाइल और पैकेजिंग फिल्म की सतह का व्यवहार बहुत अलग हो सकता है। यदि एक अच्छी तरह से काम करने वाला प्रिंटर एक लेबल पर हल्का प्रिंट देता है लेकिन दूसरे पर स्वीकार्य प्रिंट देता है, तो लेबल की सतह या रिबन का मिलान एक प्रमुख कारण हो सकता है।
कोडवेल के प्रकाशित CW502 वैक्स रिबन में 70°C स्याही गलनांक, कम से कम 2.1 का रंग घनत्व, 0-6 IPS की सूचीबद्ध गति सीमा और सामान्य 1/2-इंच या 1-इंच कोर विकल्प दिए गए हैं। ये जानकारी सामान्य पेपर लेबल परीक्षण के लिए प्रारंभिक संदर्भ प्रदान करती है। इससे यह सिद्ध नहीं होता कि प्रत्येक पेपर कोटिंग एक ही सेटिंग पर स्थानांतरित होगी।
कोटेड पेपर या सामान्य उपयोग में अधिक प्रतिरोध क्षमता के लिए, प्रकाशित CW630 प्रीमियम वैक्स-रेजिन रिबन का स्याही गलनांक 72°C, 0-10 IPS गति सीमा, 90°C ताप प्रतिरोध, 95°C खरोंच प्रतिरोध और 60°C विलायक प्रतिरोध है। सिंथेटिक या जटिल रासायनिक लेबल परीक्षणों के लिए, प्रकाशित CW730 प्रीमियम रेजिन रिबन का स्याही गलनांक 95°C, 0-8 IPS गति सीमा, 200°C ताप प्रतिरोध और 100°C खरोंच प्रतिरोध है। इन उत्पादों का उपयोग नियंत्रित नमूनों के लिए किया जाना चाहिए, न कि हल्के प्रिंट की समस्या के स्वचालित समाधान के रूप में।
जब रिबन में झुर्रियाँ पड़ जाती हैं, वह मुड़ जाता है या अगल-बगल खिसकने लगता है
रिबन पर पड़ने वाली सिलवटें आमतौर पर यह संकेत देती हैं कि रिबन प्रिंटिंग क्षेत्र में सीधा नहीं चल रहा है। इसका कारण सप्लाई रोल, गाइड, प्रिंटहेड का किनारा, प्लैटन या टेक-अप स्पिंडल हो सकता है। सिलवटों से एक हल्की तिरछी पट्टी बन सकती है, प्रिंटहेड दूषित हो सकता है या रिबन टूट सकता है।
फॉर्मूलेशन बदलने से पहले रीलोड करें
प्रिंटर को रोकें और रिबन को शुरू से दोबारा डालें। सुनिश्चित करें कि सप्लाई और टेक-अप रोल समानांतर हैं, लीडर सीधा लगा हुआ है, रिबन मैनुअल में दिखाए अनुसार प्रत्येक गाइड के नीचे या ऊपर से गुजर रहा है, और लेपित साइड सही दिशा में है। फिल्म को खींचे बिना ढीलापन हटा दें। कम गति पर थोड़ी लंबाई तक रिबन को आगे बढ़ाएं और देखें कि रिबन सपाट रहता है या नहीं।
चौड़ाई, किनारे की गुणवत्ता और रोल की स्थिति की जांच करें
बहुत पतला रिबन होने पर लाइनर का कुछ हिस्सा प्रिंटहेड के संपर्क में आ सकता है। ज़रूरत से ज़्यादा चौड़ा रिबन होने पर ट्रैकिंग संवेदनशीलता बढ़ सकती है और सामग्री बर्बाद हो सकती है। रोल का किनारा साफ होना चाहिए और उसमें कोई धंसाव, दबाव, दरार या गंदगी नहीं होनी चाहिए। क्षतिग्रस्त किनारे से एक सिकुड़न शुरू हो सकती है जो पूरे रोल में बार-बार दिखाई देगी।
रिबन की चौड़ाई की तुलना लेबल के पूरे वेब और लाइनर की चौड़ाई से करें, न कि केवल दिखाई देने वाले लेबल के हिस्से से। कोर और रोल का अधिकतम व्यास भी नोट कर लें। गलत कोर या बाहरी व्यास के साथ सही चौड़ाई होने पर भी तनाव और स्पिंडल संबंधी समस्याएं उत्पन्न हो सकती हैं।
दबाव, गाइड और प्लेटन की जांच करें
असमान दबाव रिबन को एक तरफ धकेल सकता है। बहुत अधिक कसा हुआ गाइड किनारों पर घर्षण पैदा कर सकता है। घिसा हुआ प्लैटन संपर्क कोण को बदल सकता है। अच्छी रिबन को अधिक महंगी रिबन से बदलने से पहले इन यांत्रिक बिंदुओं की जांच करें। यदि झुर्रियाँ केवल तेज़ गति पर दिखाई देती हैं, तो धीमी गति पर चलाकर तुलना करें और जांचें कि तनाव नियंत्रण स्थिर है या नहीं।
| झुर्रियों का पैटर्न | संभावित कारण | नैदानिक कार्रवाई |
|---|---|---|
| एक किनारे से तिरछी झुर्री | टेढ़ा रोल, गाइड दबाव, असमान स्पिंडल सीटिंग, या गलत संरेखण | दोनों रोल को दोबारा लोड करें, गाइड को समान रूप से सेट करें और समानांतर संरेखण की जांच करें। |
| रोल बदलने के बाद झुर्रियाँ पड़नी शुरू हो जाती हैं | तिरछे कोण पर लगा हुआ लीडर, क्षतिग्रस्त रोल किनारा, या अलग कोर | नए रोल की ज्यामिति की तुलना स्वीकृत विनिर्देश से करें। |
| झुर्रियाँ केवल उच्च गति पर ही बनती हैं | तनाव नियंत्रण, अत्यधिक ऊर्जा, या अस्थिर ग्रहण | गति कम करें, ऊर्जा की पुष्टि करें और आपूर्ति/ग्रहण रोटेशन का निरीक्षण करें। |
| एक लेबल की स्थिति पर झुर्री दोहराई जाती है | प्लेटन क्षति, प्रिंटहेड दबाव, गाइड या लाइनर दोष | दोष की स्थिति का मानचित्रण करें और मिलान पथ घटक का निरीक्षण करें। |
| प्रिंटहेड के किनारे पर रिबन मुड़ जाता है | रिबन बहुत संकरा है, दबाव असंतुलन है, या किनारे में रुकावट है। | फॉर्मूलेशन बदलने से पहले वेब कवरेज और दबाव की जांच कर लें। |
जब रिबन टूट जाए या लेबल से चिपक जाए
रिबन टूटने से उत्पादन रुक जाता है और प्रिंटहेड पर कोटिंग रह सकती है। इसके सामान्य कारणों में अत्यधिक ऊर्जा, लेबल या लाइनर का नुकीला किनारा, क्षतिग्रस्त रिबन, अत्यधिक तनाव, गलत थ्रेडिंग, टेक-अप की समस्या या अस्थिर ऑपरेटिंग रेंज शामिल हैं। रिबन टूटने को यांत्रिक और तापीय दोनों तरह से मानें।
गर्मी कम करें और रास्ते का निरीक्षण करें
छवि अपूर्ण होने पर ही मध्यम अंधेरे या ऊर्जा सेटिंग पर लौटें और गति कम करें। रिबन में सीधी दरार, पिघला हुआ धब्बा, किनारे का कटाव या भंगुर भाग की जाँच करें। देखें कि दरार एक ही स्थान पर, किसी विशेष लेबल अंतराल के बाद या नए रोल की शुरुआत में तो नहीं है। बार-बार एक ही स्थान पर दरार का होना पथ या लेबल दोष की ओर इशारा करता है; अनियमित विभाजन रोल की क्षति या तनाव में भिन्नता का संकेत दे सकता है।
नुकीले किनारों और खुले हुए लाइनर की जांच करें
लेबल के किनारों का डाई-कट होना, लाइनर का क्षतिग्रस्त होना, गाइड का मुड़ जाना या चिपकने वाले पदार्थ का किनारा खुला रह जाना रिबन को काट सकता है। सुनिश्चित करें कि रिबन मीडिया को पूरी तरह से ढकने के लिए पर्याप्त चौड़ा है और लेबल वेब सही ढंग से ट्रैक कर रहा है। नया रोल लगाने से पहले किसी भी तरह के अवशेष को साफ कर लें। यदि नया रिबन भी उसी जगह से टूट जाता है, तो प्रिंटर के पथ की जांच किए बिना रोल बदलना जारी न रखें।
खराब बॉन्डिंग से चिपकने को अलग करें
यदि रिबन लेबल से चिपक जाता है या उस पर भारी मात्रा में निशान छोड़ देता है, तो ऊर्जा का स्तर बहुत अधिक हो सकता है, लेबल की कोटिंग अनुपयुक्त हो सकती है, या रिबन को किसी अलग ऑपरेटिंग विंडो की आवश्यकता हो सकती है। यदि मुद्रित छवि आसानी से खरोंच कर हट जाती है, तो इसके विपरीत समस्या हो सकती है: अपर्याप्त बॉन्डिंग, फॉर्मूलेशन का बेमेल होना, या उत्पाद के इच्छित उपयोग से अधिक समय तक विकिरण के संपर्क में रहना। हर चिपकने या खरोंच के लक्षण को रंग की मात्रा बढ़ाने या घटाने का कारण मानने के बजाय, नियंत्रित नमूना मैट्रिक्स का उपयोग करें।
जब छपाई के बाद छवि धुंधली हो जाती है, उस पर खरोंच आ जाती है या वह फीकी पड़ जाती है
सतह पर निशान लगने से उसे छूते समय वह फैल जाती है या बिखर जाती है; खरोंच लगने से संपर्क के बाद उसका कुछ हिस्सा हट जाता है। ये दोनों स्थितियाँ रिबन और लेबल के बेमेल होने, अत्यधिक ऊर्जा, असंगत ऊपरी परत, समय से पहले छूने या निर्माण की क्षमता से परे रासायनिक संपर्क को दर्शा सकती हैं।
रिबन से नहीं, लेबल से शुरुआत करें
“कोटेड पेपर” के रूप में वर्णित लेबलों पर अलग-अलग टॉपकोट हो सकते हैं। एक ही आधार पॉलिमर से बनी सिंथेटिक फिल्मों की सतह की बनावट में भी अंतर हो सकता है। संभव हो तो सटीक सामग्री कोड प्राप्त करें और उत्पादन लेबल का परीक्षण करें। अनुमोदन में लेबल का वास्तविक पृष्ठ और चिपकने वाला पदार्थ शामिल होना चाहिए।
सबसे कम आक्रामक फॉर्मूलेशन का उपयोग करें जो उपयुक्त हो।
सामान्यतः साधारण कागज़ के लेबलों के लिए मोम का मूल्यांकन किया जाता है, लेपित कागज़ या सामान्य उपयोग के लिए मोम-राल का, और उच्च गुणवत्ता वाले सिंथेटिक लेबलों या उच्च प्रतिरोध क्षमता के लिए राल का। सबसे मजबूत फ़ॉर्मूलेशन हमेशा सर्वोत्तम नहीं होता क्योंकि इसमें अधिक ऊर्जा लग सकती है, लागत अधिक हो सकती है, या अनुपयुक्त ऊपरी परत पर इसका प्रदर्शन खराब हो सकता है।
कोडवेल के प्रकाशित उत्पाद पृष्ठों में प्रीमियम वैक्स-रेजिन परीक्षण के लिए CW630 और प्रीमियम रेजिन परीक्षण के लिए CW730 का वर्णन किया गया है। तुलना के लिए उनके प्रकाशित मूल्यों का उपयोग करें, फिर वास्तविक अनुप्रयोग के अनुसार रगड़, विलायक, ताप या भंडारण परीक्षणों को डिज़ाइन करें।
वास्तविक ठहराव समय के बाद परीक्षण करें
रगड़ या रासायनिक परीक्षण कब शुरू करना है, यह निर्धारित करें क्योंकि अगले ऑपरेशन से पहले लेबल ठंडे हो सकते हैं, ढेर लग सकते हैं या भंडारण में रह सकते हैं। नए और अनुकूलित लेबल का परीक्षण करें। यदि भंडारण के बाद छवि धुंधली हो जाती है, तो केवल अंधेरा बदलने के बजाय मीडिया, रिबन, प्रकाश, गर्मी और एक्सपोज़र की जांच करें।
जब बारकोड सही दिखते हैं लेकिन स्कैन नहीं होते
दृश्य छवि और स्कैन करने योग्य बारकोड एक जैसे नहीं होते। बारकोड धुंधला दिखाई दे सकता है जबकि पट्टियाँ बहुत चौड़ी हों, रिक्त स्थान भरे हों, शांत क्षेत्र गायब हो, मॉड्यूल का आकार बहुत छोटा हो, या डेटा गलत हो। डेटा, प्रिंट ज्यामिति और स्कैनर की स्थितियों को अलग-अलग जांचें।
डेटा और कलाकृति की जाँच करें
- एनकोडेड मान की तुलना मानव-पठनीय पाठ और स्रोत रिकॉर्ड से करें।
- अग्रणी शून्य, चेक अंक, दिनांक रूपांतरण, रिक्त स्थान, ट्रंकेशन और चर-क्षेत्र मैपिंग की जाँच करें।
- सीमांकित क्षेत्र को बॉर्डर, टेक्स्ट, ग्राफिक्स, फोल्ड, सीम और लेबल के किनारों से सुरक्षित रखें।
- मॉड्यूल की चौड़ाई की पुनर्गणना किए बिना यह सुनिश्चित करें कि बारकोड को खींचा या संकुचित नहीं किया गया था।
- उत्पादन में अपेक्षित सबसे छोटे प्रतीक और सबसे सघन कलाकृति को प्रिंट करें।
रिज़ॉल्यूशन, गति और ऊर्जा की एक साथ जांच करें
203 डीपीआई कई बड़े लॉजिस्टिक्स और शिपिंग प्रतीकों के लिए उपयुक्त हो सकता है। 300 डीपीआई छोटे टेक्स्ट या सघन कोड के लिए अधिक उपयुक्त हो सकता है। बहुत बारीक ग्राफिक्स या सूक्ष्म पहचान के लिए 600 डीपीआई की आवश्यकता हो सकती है। उच्च रिज़ॉल्यूशन खराब आर्टवर्क, दूषित प्रिंटहेड, रिबन का गलत मिलान या अनुपस्थित क्वाइट ज़ोन जैसी समस्याओं को ठीक नहीं करता है। अनुमोदन के दौरान वास्तविक प्रिंटर, आर्टवर्क और स्कैनर का उपयोग करें।
अत्यधिक ऊर्जा से किरणें फैल सकती हैं और संकीर्ण स्थान बंद हो सकते हैं। बहुत कम ऊर्जा से रिक्त स्थान और कमजोर कंट्रास्ट उत्पन्न हो सकते हैं। उच्च गति से स्थानांतरण समय कम हो सकता है। एक छोटा गति और ऊर्जा मैट्रिक्स बनाएं, एक समय में एक चर बदलें और दृश्य अवलोकन के साथ स्कैन परिणामों को रिकॉर्ड करें। स्वीकार्य सेटिंग वह न्यूनतम स्थिर बिंदु है जो परिचालन मार्जिन के साथ परिभाषित स्कैन आवश्यकता को पूरा करता है।
स्कैनर की स्थिति और प्रकाश व्यवस्था की जाँच करें
लेबल को डाउनस्ट्रीम में उपयोग की जाने वाली वास्तविक दूरी और कोण से स्कैन करें। वेब के बाएँ, मध्य और दाएँ किनारों का परीक्षण करके दबाव या संरेखण में भिन्नता का पता लगाएँ। यदि केवल एक स्कैनर विफल होता है, तो रिबन बदलने से पहले स्कैनर, रोशनी, फ़ोकस और कॉन्फ़िगरेशन की तुलना करें। यदि एक ही प्रतीक पर कई स्कैनर विफल होते हैं, तो डेटा पर वापस जाएँ और ज्यामिति प्रिंट करें।
रिबन या लेबल रोल बदलने के बाद समस्याएँ उत्पन्न होने पर
रोल बदलने से पता चल सकता है कि कौन सा वेरिएबल बदला है। उत्पाद के नाम पर भरोसा करने के बजाय नए रोल की तुलना स्वीकृत विनिर्देश से करें। सामग्री परिवार, चौड़ाई, लंबाई, कोर, बाहरी व्यास, स्याही की दिशा, वाइंडिंग, बैच, भंडारण और लेबल की दिशा की जाँच करें। दिखने में एक जैसे रोल में अलग कोटिंग या ऑपरेटिंग विंडो हो सकती है।
परिवर्तन-नियंत्रण रिकॉर्ड का उपयोग करें
दोहराए जाने वाले ऑर्डरों के लिए, स्वीकृत रिबन कोड, फ़ॉर्मूलेशन, चौड़ाई, लंबाई, कोर, वाइंडिंग, लेबल स्टॉक, प्रिंटर, डीपीआई, गति, ऊर्जा, आर्टवर्क, स्कैनर और परीक्षण परिणाम रिकॉर्ड करें। नई डिलीवरी के बाद प्रिंट गुणवत्ता में बदलाव होने पर, इन सभी फ़ील्ड्स की तुलना पंक्ति दर पंक्ति करें। यदि कोई आपूर्तिकर्ता प्रतिस्थापन का प्रस्ताव करता है, तो एक नया नमूना मंगवाएँ और यह दस्तावेज़ करें कि क्या परिवर्तन कंट्रास्ट, एज डेफ़िनिशन, प्रतिरोध, अवशेष या प्रिंटहेड की सफाई की आवृत्ति को प्रभावित करता है।
भंडारण और स्थिति की जाँच करें
रिबन और लेबल सामग्री को उनके उत्पाद निर्देशों के अनुसार संग्रहित किया जाना चाहिए और अत्यधिक गर्मी, नमी, धूल और सीधी धूप से सुरक्षित रखा जाना चाहिए। कोडवेल उत्पाद रिकॉर्ड में प्रत्येक रिबन परिवार के लिए उपयोग और भंडारण सीमाएं प्रकाशित की गई हैं। सटीक SKU के लिए वर्तमान उत्पाद रिकॉर्ड का उपयोग करें। गर्म वाहन, नम गोदाम या खुले उत्पादन क्षेत्र में संग्रहित रोल, मुद्रित आयाम समान होने पर भी, नियंत्रित नमूने की तरह व्यवहार नहीं कर सकता है।
एक व्यावहारिक समस्या निवारण मैट्रिक्स
| लक्षण | संभावित कारण | पहले जांच लें | सुधारात्मक परीक्षण |
|---|---|---|---|
| चित्र उपलब्द नहीं है | डायरेक्ट थर्मल मोड, गलत कोटिंग वाला हिस्सा, गलत मार्ग, टेक-अप ग्रिप का अभाव | मोड, टेप चेक, लोडिंग आरेख, लीडर अटैचमेंट | बेसलाइन सेटिंग्स पर रीलोड करें और एक साधारण टेस्ट ब्लॉक प्रिंट करें। |
| हल्का प्रिंट | कम ऊर्जा, उच्च गति, गंदा प्रिंटहेड, कम दबाव, लेबल बेमेल | सफाई, गति, दबाव, लेबल और रिबन विनिर्देश | एक निश्चित लेबल का उपयोग करें और ऊर्जा बढ़ाने से पहले धीमी गति का परीक्षण करें। |
| असमान अंधकार | दबाव असंतुलन, प्लेटन घिसाव, संरेखण, संदूषण | पूर्ण-चौड़ाई वाला नैदानिक पैटर्न और दोहराव वाली स्थिति | प्रेशर को संतुलित करें, प्लैटन को साफ करें, उसका निरीक्षण करें, फिर एक ज्ञात रोल से तुलना करें। |
| रिबन की झुर्री | टेढ़ा रोल, गाइड घर्षण, तनाव, गलत चौड़ाई, क्षतिग्रस्त किनारा | आपूर्ति/ग्रहण समानांतरता और रोल किनारे | रीलोड करें, आयामों की पुष्टि करें और ट्रैकिंग का अवलोकन करते हुए धीरे-धीरे चलाएं। |
| रिबन ब्रेक | उच्च ऊर्जा, तीक्ष्ण धार, अत्यधिक तनाव, क्षतिग्रस्त रोल, पथ दोष | आंसू की स्थिति और पथ घटक | ऊर्जा कम करें, किनारों का निरीक्षण करें और नियंत्रित रोल की तुलना करें। |
| धब्बा लगाना या खरोंचना | फॉर्मूलेशन में विसंगति, टॉपकोट, अत्यधिक गर्मी, रासायनिक संपर्क | वास्तविक लेबल कोड और एक्सपोज़र विधि | निर्धारित समय तक रखे जाने के बाद असली लेबल पर वैक्स-रेजिन या रेजिन की तुलना करें। |
| ऊर्ध्वाधर रेखा या रिक्त स्थान | प्रिंटहेड संदूषण/क्षति, प्लैटन दोष, झुर्रियाँ | क्या रेखा उसी स्थान पर दोहराई जाती है? | रिप्लेसमेंट प्रिंटहेड ऑर्डर करने से पहले उसे साफ करें और जांच लें। |
| बारकोड बाद में विफल हो जाता है | एक्सपोज़र छवि या चिपकने की क्षमता से अधिक है | सेवा मार्ग, ताप, प्रकाश, रगड़, रसायन और भंडारण | एक्सपोज़र को दोहराएं और लेबल और रिबन को एक ही सिस्टम के रूप में मूल्यांकन करें। |
पुनरावर्ती नमूना और स्वीकृति परीक्षण कैसे करें
नमूना परीक्षण उत्पादन संबंधी प्रश्न का उत्तर देना चाहिए। केवल "क्या यह प्रिंट करता है?" पूछना पर्याप्त नहीं है। यह जांचें कि क्या वास्तविक प्रिंटर, प्रिंटहेड, लेबल, रिबन, आर्टवर्क, स्कैनर, गति और वातावरण स्वीकार्यता नियमों को पूरा करते हैं। परीक्षण इतना सरल रखें कि इसे दोहराया जा सके।
सेटअप को रिकॉर्ड करें
- जहां प्रासंगिक हो, प्रिंटर का ब्रांड, सटीक मॉडल, कॉन्फ़िगरेशन, डीपीआई, फर्मवेयर या ड्राइवर संदर्भ।
- प्रिंटहेड और प्लैटन की स्थिति, सफाई की तारीख, दबाव सेटिंग, गति और अंधकार या ऊर्जा।
- लेबल आपूर्तिकर्ता, सटीक फेस स्टॉक, चिपकने वाला पदार्थ, लाइनर, आयाम, बैच और रोल की दिशा।
- रिबन का प्रकार, उत्पाद कोड, चौड़ाई, लंबाई, कोर, वाइंडिंग, स्याही की दिशा और बैच या नमूना संदर्भ।
- बारकोड सिम्बोलॉजी, सबसे छोटा मॉड्यूल, मानव-पठनीय फ़ील्ड, ग्राफ़िक्स और डेटा स्रोत।
- स्कैनर या सत्यापनकर्ता, दूरी, कोण, प्रकाश व्यवस्था और उत्तीर्ण/अनुत्तीर्ण होने का नियम।
- पर्यावरणीय संपर्क, ठहरने का समय, रगड़ने की विधि, रसायन, तापमान, नमी या भंडारण अवधि।
सामान्य और सीमा शर्तों का परीक्षण करें
सामान्य और जटिल स्वीकृत आर्टवर्क को प्रिंट करें, जिसमें सबसे छोटा सिंबल, सबसे सघन डेटा, सबसे लंबा टेक्स्ट, घुमावदार कोड, ठोस ब्लॉक और बारीक लाइनें शामिल हैं। सामान्य और अधिकतम गति पर प्रिंट करें। लेबल की चौड़ाई और एक प्रतिनिधि बैच पर परीक्षण करें, न कि केवल एक केंद्रीय लेबल पर।
प्रिंटिंग के बाद, तुरंत जांच और स्कैन करें, फिर आवश्यक एक्सपोज़र दें। इमेज, बारकोड, आसंजन, धब्बा, खरोंच, अवशेष और रीप्रिंट दर का मूल्यांकन करें। नियंत्रण नमूनों और परीक्षण रिकॉर्ड को सुरक्षित रखें ताकि भविष्य में होने वाले परिवर्तनों की तुलना प्रमाणों से की जा सके।
तकनीकी आरएफक्यू में कौन सी जानकारी भेजनी चाहिए
एक संपूर्ण आरएफक्यू आपूर्तिकर्ता को कोटेशन देने से पहले समस्या का निदान करने में मदद करता है और तकनीकी रूप से संगत रोल के अनुप्रयोग में विफल होने से बचाता है। इसमें शामिल करें:
| आरएफक्यू फ़ील्ड | उदाहरण के तौर पर जानकारी प्रदान करें | यह क्यों मायने रखती है |
|---|---|---|
| प्रिंटर | ब्रांड, सटीक मॉडल, कॉन्फ़िगरेशन, डीपीआई, प्रिंट चौड़ाई, थर्मल ट्रांसफर क्षमता | यह लोडिंग फॉर्मेट, रेज़ोल्यूशन और अधिकतम रोल ज्योमेट्री निर्धारित करता है। |
| रिबन | मोम, मोम-राल, राल, टीटीओ, या धुलाई-देखभाल; चौड़ाई, लंबाई, कोर, स्याही पक्ष, वाइंडिंग | यह स्थानांतरण, तनाव, उपज और भौतिक अनुकूलता को निर्धारित करता है। |
| लेबल | सतह सामग्री, ऊपरी परत, चिपकने वाला पदार्थ, लाइनर की चौड़ाई, आकार, रोल की दिशा, बैच | यह बॉन्डिंग और प्रिंट की गुणवत्ता निर्धारित करता है। |
| कलाकृति | बारकोड प्रकार, मॉड्यूल आकार, पाठ, ग्राफ़िक्स, परिवर्तनीय डेटा, लेबल फ़ाइल या नमूना | यह DPI, गति और स्कैन मार्जिन निर्धारित करता है। |
| खुलासा | रगड़ना, पानी, अल्कोहल, तेल, विलायक, गर्मी, प्रकाश, फ्रीजर, धुलाई, भंडारण | यह स्थायित्व और निर्माण के प्रारंभिक बिंदु को निर्धारित करता है। |
| आयतन | लेबल प्रति दिन, शिफ्ट, पीक दर, मासिक या वार्षिक मांग | यह रोल की लंबाई, बदलाव के प्रभाव और प्रिंटर के कार्य चक्र को निर्धारित करता है। |
| व्यावसायिक | गंतव्य स्थान, पैकेजिंग, निजी लेबल, नमूने की मात्रा, लक्षित तिथि | यह वर्तमान न्यूनतम ऑर्डर मात्रा (MOQ), डिलीवरी का समय, पैकेजिंग और कोटेशन की पुष्टि की अनुमति देता है। |
आपूर्तिकर्ता से नमूने के साथ प्रस्तावित फॉर्मूलेशन और प्रारंभिक सेटिंग्स की पहचान करने के लिए कहें। यदि वह लेबल, प्रिंटर, प्रिंटहेड या ऊर्जा सीमा में बदलाव की सिफारिश करता है, तो पूछें कि यह बदलाव किस खराबी को ठीक करने के लिए है।
निर्माता साक्ष्य और रखरखाव सीमाएँ
हांग्ज़ौ कोडवेल न्यू मैटेरियल्स कंपनी लिमिटेड ने अपने सार्वजनिक कंपनी पृष्ठों पर खुद को हांग्ज़ौ, चीन स्थित एक कंपनी के रूप में पहचाना है जो अनुसंधान एवं विकास, उत्पादन और विपणन को एकीकृत करती है। प्रकाशित प्रोफ़ाइल में थर्मल ट्रांसफर रिबन, बारकोड लेबल, थर्मल ट्रांसफर प्रिंटर, प्रिंटहेड, बारकोड स्कैनर और संबंधित उत्पादों का उल्लेख है। इसमें यह भी बताया गया है कि कंपनी के पास 10 से अधिक कोटिंग और कटिंग लाइनें, 6,000 वर्ग मीटर से अधिक का उत्पादन आधार, 10 करोड़ वर्ग मीटर से अधिक का वार्षिक उत्पादन और 100 से अधिक देशों में निर्यात है।
ये तथ्य निर्माता इकाई, स्थान, उत्पाद का दायरा, उत्पादन संदर्भ और बाज़ार पहुँच को स्पष्ट करते हैं। ये मॉडल-विशिष्ट समस्या निवारण का विकल्प नहीं हैं, जो सटीक प्रिंटर, लेबल, रिबन, सेटिंग्स, एक्सपोज़र और स्कैन आवश्यकताओं पर निर्भर करता है। संदर्भ के लिए कोडवेल के 'हमारे बारे में' पृष्ठ और तकनीकी विनिर्देश या नमूना अनुरोध के लिए संपर्क पृष्ठ का उपयोग करें।
कोडवेल के प्रकाशित उत्पाद पृष्ठों के आधार पर, मोम, मोम-रेजिन और रेजिन फॉर्मूलेशन सहित प्रारंभिक नमूना सूची तैयार की जा सकती है। वर्तमान स्टॉक, मूल्य निर्धारण, न्यूनतम ऑर्डर मात्रा (MOQ), डिलीवरी समय, नमूना नीति, पैकेजिंग, वारंटी और ऑर्डर-स्तर के प्रदर्शन की जानकारी वर्तमान कोटेशन में शामिल होनी चाहिए। नियमित ऑर्डर के लिए, लॉट पहचान, रखे गए नमूने, परिवर्तन सूचना और एक दस्तावेजित अनुमोदित कॉन्फ़िगरेशन का अनुरोध करें।
अक्सर पूछे जाने वाले प्रश्नों
मेरी थर्मल ट्रांसफर रिबन से प्रिंट खाली क्यों आ रहा है?
थर्मल ट्रांसफर मोड, कोटेड साइड ओरिएंटेशन, रिबन रूटिंग, टेक-अप ग्रिप, प्रिंटहेड कॉन्टैक्ट और एनर्जी की जांच करें। अक्सर, खाली प्रिंट आना किसी रासायनिक समस्या से पहले मोड या लोडिंग की समस्या का संकेत होता है।
मेरी थर्मल ट्रांसफर प्रिंट इतनी हल्की क्यों आ रही है?
इसके संभावित कारणों में उच्च गति, कम ऊर्जा, संदूषण, असमान दबाव, घिसा हुआ प्लैटन या रिबन और लेबल का खराब मिलान शामिल हो सकते हैं। पहले सफाई और निरीक्षण करें, फिर धीमी गति से परीक्षण करें। यांत्रिक और सामग्री संबंधी जांच के बाद ही ऊर्जा बढ़ाएं।
मेरी थर्मल ट्रांसफर रिबन में झुर्रियाँ क्यों पड़ जाती हैं?
झुर्रियाँ आमतौर पर रोल के टेढ़े होने, असमान तनाव, गलत लोडिंग, गाइड घर्षण, दबाव असंतुलन, गलत चौड़ाई या कोर, या क्षतिग्रस्त रिबन किनारे के कारण होती हैं। फ़ॉर्मूलेशन बदलने से पहले रोल को दोबारा लोड करें, समानांतर संरेखण और गाइड की जाँच करें, रोल की ज्यामिति सत्यापित करें और कम गति पर ट्रैकिंग का निरीक्षण करें।
रिबन बार-बार क्यों टूट जाता है?
अत्यधिक अंधेरापन या ऊर्जा, लेबल या लाइनर के नुकीले किनारे, क्षतिग्रस्त रिबन, अत्यधिक तनाव, टेक-अप ऑपरेशन और प्रिंटहेड के आसपास के पथ की जाँच करें। यह देखें कि दरार कहाँ से आ रही है। बार-बार एक ही जगह पर दरार आना प्रिंटर या मीडिया-पाथ की समस्या का संकेत देता है; अनियमित दरार रोल की क्षति या तनाव में बदलाव की ओर इशारा कर सकती है।
प्रिंट किया हुआ बारकोड देखने में तो अच्छा लगता है, लेकिन स्कैन क्यों नहीं हो पाता?
एनकोडेड डेटा, क्वाइट ज़ोन, मॉड्यूल साइज़, बार ग्रोथ, स्पीड, एनर्जी, स्कैनर डिस्टेंस, लाइटिंग और रिज़ॉल्यूशन की जाँच करें। सबसे छोटे और सबसे सघन प्रोडक्शन आर्टवर्क को वास्तविक डाउनस्ट्रीम स्कैनर से स्कैन करें। केवल दृश्य निरीक्षण से बारकोड के प्रदर्शन की पुष्टि नहीं की जा सकती।
क्या लेबल के हल्के रंग होने पर मुझे उसकी गहराई बढ़ानी चाहिए?
तुरंत नहीं। पहले प्रिंटहेड, प्लैटन, दबाव, रिबन पथ, गति, लेबल की सतह और फॉर्मूलेशन की जाँच करें। अत्यधिक गाढ़ापन बार के बढ़ने, धब्बे पड़ने, रिबन चिपकने, अवशेष जमा होने और प्रिंटहेड पर अनावश्यक भार पड़ने जैसी समस्याएँ पैदा कर सकता है। स्वीकृति परीक्षण में पास होने वाली सबसे कम स्थिर ऊर्जा का उपयोग करें।
रिबन के धब्बे पड़ने पर क्या मुझे मोम की जगह राल का इस्तेमाल करना चाहिए?
लेबल की सतह और उसके संपर्क में आने की स्थिति में अधिक प्रतिरोध की आवश्यकता होने पर वैक्स-रेजिन या रेजिन उपयुक्त हो सकता है, लेकिन फॉर्मूलेशन में बदलाव ही एकमात्र उपाय नहीं है। सबसे पहले ऊर्जा, गति, टॉपकोट, ठहराव समय और रासायनिक संपर्क की जाँच करें। थोक ऑर्डर देने से पहले प्रस्तावित रिबन को वास्तविक लेबल पर परीक्षण करें।
मुझे थर्मल प्रिंटहेड को कितनी बार साफ करना चाहिए?
प्रिंटर निर्माता के निर्देशों और लाइन में प्रदूषण के स्तर का पालन करें। कोडवेल उत्पाद संबंधी अक्सर पूछे जाने वाले प्रश्न (FAQ) प्रत्येक रिबन बदलने के बाद या नियमित कार्यदिवस के अंत में सफाई करने का सुझाव देते हैं, अधिक उपयोग के दौरान अधिक बार सफाई करने और प्रिंट गुणवत्ता खराब होने पर तुरंत सफाई करने की सलाह दी जाती है। सफाई के अंतराल को नोट करें और वास्तविक खराबी के प्रमाण के आधार पर इसे समायोजित करें।
क्या चौड़ा रिबन लगाने से खराब प्रिंट गुणवत्ता की समस्या हल हो सकती है?
सामान्यतः, रिबन को प्रिंटर की सीमा के भीतर रहते हुए मीडिया और लाइनर की पूरी चौड़ाई को कवर करना चाहिए। अनुपयुक्त चौड़ाई से प्रिंटहेड खुला रह सकता है या ट्रैकिंग संबंधी समस्याएँ उत्पन्न हो सकती हैं, लेकिन चौड़ा रोल गंदे पुर्जों, कम दबाव, गलत ऊर्जा, खराब आर्टवर्क या असंगत लेबल कोटिंग जैसी समस्याओं को ठीक नहीं करता है। वेब की पूरी चौड़ाई और प्रिंटर विनिर्देशों की जाँच अवश्य करें।
समस्या निवारण सहायता का अनुरोध करते समय मुझे क्या भेजना चाहिए?
कृपया प्रिंटर का सटीक मॉडल और डीपीआई, लोड किए गए रिबन पथ की फोटो, रिबन की चौड़ाई, लंबाई, कोर, वाइंडिंग, लेबल सामग्री और लाइनर की चौड़ाई, आर्टवर्क या बारकोड का नमूना, गति, डार्कनेस, खराबी की फोटो, दैनिक मात्रा और एक्सपोज़र की आवश्यकताएं भेजें। लेबल का एक भौतिक नमूना और खराब रिबन या रोल का विवरण निदान को अधिक विश्वसनीय बनाता है।
निष्कर्ष
थर्मल ट्रांसफर रिबन की समस्या का निवारण नियंत्रित निदान के रूप में सबसे अच्छा होता है, न कि यादृच्छिक सेटिंग परिवर्तनों की एक श्रृंखला के रूप में। प्रिंटर मोड और लेपित पक्ष की पुष्टि करें, रोल की ज्यामिति और वाइंडिंग की जाँच करें, रिबन को पुनः लोड करें, प्रिंट पथ को साफ करें, दबाव और प्लेटन की स्थिति का निरीक्षण करें, आधारभूत गति और ऊर्जा पर वापस लौटें, और फिर वास्तविक लेबल और एक्सपोज़र के विरुद्ध रिबन का परीक्षण करें। लक्षणों के आधार पर तय करें कि अगला चरण सेटअप, यांत्रिकी, फॉर्मूलेशन, आर्टवर्क, स्कैनर की स्थिति या एप्लिकेशन विनिर्देश से संबंधित है या नहीं।
एक विश्वसनीय उत्पादन परिणाम वह संयोजन है जो प्रिंट, स्कैन, अटैचमेंट को बनाए रखता है और निर्धारित सेवा जीवन तक चलता है, वह भी एक निश्चित लागत पर। कोडवेल के वैक्स, वैक्स-रेजिन, रेजिन, प्रिंटर, प्रिंटहेड, लेबल और स्कैनर उत्पाद क्षेत्र तकनीकी मूल्यांकन के लिए प्रारंभिक बिंदु प्रदान करते हैं। प्रतिस्थापन या थोक कोटेशन का अनुरोध करने से पहले प्रिंटर, लेबल, रिबन के सटीक आयाम, आर्टवर्क, दोष और स्वीकृति संबंधी आवश्यकताएं भेजें।