ऑटोमैटिक लेबल रिवाइंडर सप्लायर की तलाश करने वाले खरीदार आमतौर पर किसी उत्पादन समस्या का समाधान ढूंढ रहे होते हैं, न कि कोई सामान्य मशीन। वे अस्थिर रोल फॉर्मेट में प्रिंटेड लेबल प्राप्त कर रहे हो सकते हैं, मैनुअल वाइंडिंग से दोहराव योग्य फिनिशिंग की ओर बढ़ रहे हो सकते हैं, लेबल स्लीटर के पीछे रिवाइंडर लगा रहे हो सकते हैं, या डिस्पेंसर, एप्लीकेटर, प्रिंटर या पैकेजिंग ऑपरेशन के लिए रोल तैयार कर रहे हो सकते हैं। इसलिए, खरीदारी का निर्णय लेबल कन्वर्टिंग, औद्योगिक प्रिंटिंग और प्रोडक्शन इंजीनियरिंग के बीच होता है।
यह गाइड लेबल रिवाइंडर मशीन की तुलना करने का तरीका, किसी कॉन्फ़िगरेशन की सिफारिश करने से पहले आपूर्तिकर्ता को आवश्यक जानकारी, वाइंडिंग की गुणवत्ता का परीक्षण करने का तरीका और किन व्यावसायिक विवरणों की लिखित पुष्टि आवश्यक है, इन सभी को समझाती है। यह श्रेणी पृष्ठ से प्राप्त जानकारी के आधार पर अनुमान न लगाने योग्य परियोजना-विशिष्ट मापदंडों से सत्यापित की जा सकने वाली सार्वजनिक जानकारी को भी अलग करती है। इसका उद्देश्य लेबल निर्माताओं, वितरकों, अनुबंधित कन्वर्टर्स, सिस्टम इंटीग्रेटर्स और औद्योगिक उपयोगकर्ताओं को नमूने या कोटेशन का अनुरोध करने से पहले एक स्पष्ट RFQ (रिक्वेस्ट फॉर क्वालिफिकेशन) तैयार करने में मदद करना है।
सही मशीन का मतलब हमेशा सबसे तेज़ मशीन होना ज़रूरी नहीं है। एक रिवाइंडर जो ढीले किनारे, सिकुड़े हुए रोल, असमान तनाव, क्षतिग्रस्त लेबल या अनियमित गिनती जैसी समस्याएं पैदा करता है, उससे आगे चलकर श्रम की बचत होने के बजाय और अधिक श्रम बढ़ सकता है। महत्वपूर्ण प्रश्न यह है कि क्या आपूर्तिकर्ता आपके लेबल की वास्तविक संरचना, कोर, चौड़ाई, चिपकने वाला पदार्थ, लाइनर, रोल का व्यास और उत्पादन गति के साथ स्थिर उत्पादन प्रदर्शित कर सकता है।
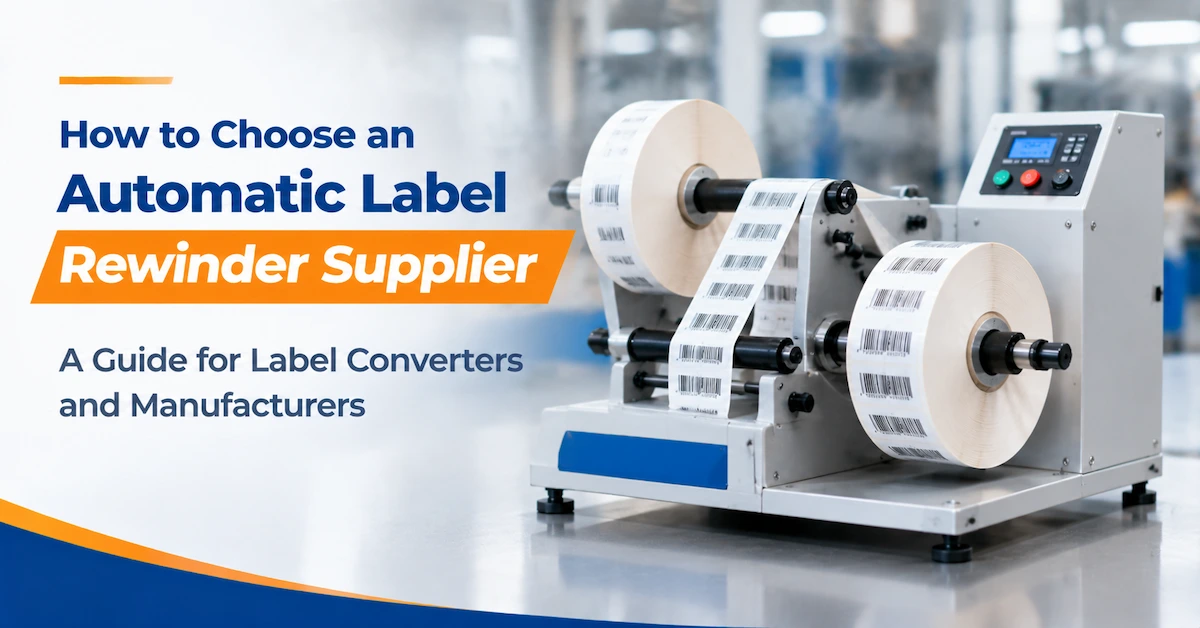
ऑटोमैटिक लेबल रिवाइंडर क्या करता है?
एक स्वचालित लेबल रिवाइंडर लेबल या अन्य मुद्रित सामग्री के निरंतर वेब को लेता है और उसे नियंत्रित तरीके से तैयार रोल में लपेटता है। प्रक्रिया के आधार पर, आने वाला वेब लेबल स्लिटिंग मशीन, डिजिटल या फ्लेक्सोग्राफिक प्रिंटिंग लाइन, थर्मल प्रिंटिंग स्टेशन, निरीक्षण प्रणाली या मैनुअल रोल से आ सकता है। रिवाइंडर उस वेब को एकत्रित करने के तरीके को नियंत्रित करता है ताकि तैयार रोल में स्वीकार्य किनारा, तनाव, दिशा और मात्रा हो।
उत्पादन के व्यावहारिक संदर्भ में, रिवाइंडर दो प्रक्रियाओं के बीच एक उपयोगी हस्तांतरण स्थापित करता है। पहली प्रक्रिया वेब बनाती या परिवर्तित करती है। रिवाइंडर एक रोल तैयार करता है जिसे अगली प्रक्रिया स्टोर कर सकती है, परिवहन कर सकती है, वितरित कर सकती है, लगा सकती है या प्रिंट कर सकती है। इसी हस्तांतरण में कई खरीद संबंधी जोखिम सामने आते हैं: एक रोल बाहर से देखने में ठीक लग सकता है, लेकिन उसमें टेढ़े-मेढ़े जोड़, टूटे हुए कोर, ढीली परतें, चिपकने वाले पदार्थ का संदूषण, जोड़ की समस्याएँ या गिनती में गड़बड़ी जैसी कमियाँ छिपी हो सकती हैं।
| रिवाइंडिंग आवश्यकता | उपकरण को क्या नियंत्रित करना चाहिए | खरीदार को क्या सत्यापित करना चाहिए |
|---|---|---|
| स्थिर वेब गतिविधि | ड्राइव की गति, त्वरण, ब्रेकिंग और सामग्री मार्गदर्शन। | क्या मशीन वास्तविक लाइनर, चिपकने वाले पदार्थ और लेबल की चौड़ाई के साथ तालमेल बनाए रखती है। |
| लगातार रोल तनाव | टॉर्क, डांसर या टेंशन फीडबैक, क्लच व्यवहार और वाइंडिंग प्रोफाइल। | क्या भीतरी, मध्य और बाहरी परतें बिना खिंचे या वेब को कुचले मजबूती से बनी रहती हैं? |
| किनारों को साफ करें | एलाइनमेंट, कोर सेंटरिंग, शाफ्ट रनआउट और वेब लेटरल कंट्रोल। | तैयार रोल पर एज ऑफसेट टॉलरेंस और इसे मापने के लिए उपयोग की जाने वाली निरीक्षण विधि। |
| दोहराने योग्य मात्रा | लेबल गिनना, लंबाई मापना, निशान पहचानना या कार्य-आधारित रोक लगाना। | यह मशीन वेरिएबल लेबल पिच, गैप, स्प्लिस और काउंटर करेक्शन को कैसे हैंडल करती है। |
| तेज़ बदलाव | कोर लोडिंग, शाफ्ट समायोजन, रोल हटाना, सेटिंग्स रिकॉल और सुरक्षा पहुंच। | उत्पाद मिश्रण के लिए वास्तविक परिवर्तन समय, न कि खाली मशीन का प्रदर्शन। |
| डाउनस्ट्रीम संगतता | घुमाव की दिशा, रोल का व्यास, कोर की विशिष्टता और पैकिंग प्रारूप। | चाहे तैयार रोल ग्राहक के डिस्पेंसर, एप्लीकेटर, प्रिंटर या निरीक्षण लाइन पर चले। |
अलग-अलग संदर्भों में "ऑटोमैटिक" शब्द का अर्थ अलग-अलग हो सकता है। इसका तात्पर्य मोटरयुक्त वाइंडिंग, ऑटोमैटिक काउंटिंग, ऑटोमैटिक स्टॉपिंग, ऑटोमैटिक टेंशन एडजस्टमेंट, ऑटोमैटिक रोल चेंज या संपूर्ण इनलाइन सिस्टम से हो सकता है। आपूर्तिकर्ता से पूछें कि प्रस्तावित कॉन्फ़िगरेशन में कौन-कौन से फ़ंक्शन शामिल हैं। केवल मोटरयुक्त शाफ्ट होने से यह सिद्ध नहीं होता कि तैयार रोल उत्पादन सहनशीलता को पूरा करेंगे। इसलिए , "लेबल वाइंडिंग उपकरण" शब्द को एक निर्दिष्ट रोल प्रारूप, ऑपरेटिंग रेंज और स्वीकृति परीक्षण से जोड़ा जाना चाहिए।
यह आपूर्तिकर्ता चयन का प्रश्न क्यों है, न कि केवल मशीन का प्रश्न
रिवाइंडर एक यांत्रिक प्रणाली है, लेकिन खरीद जोखिम में सामग्री, प्रक्रिया ज्ञान, एकीकरण, दस्तावेज़ीकरण और बिक्री के बाद की सहायता शामिल हैं। समान चौड़ाई और गति रेटिंग वाली दो मशीनें अलग-अलग परिणाम दे सकती हैं क्योंकि उनका तनाव नियंत्रण, शाफ्ट डिज़ाइन, सेंसर, ऑपरेटर इंटरफ़ेस और सामग्री मार्गदर्शन अलग-अलग होते हैं। आपूर्तिकर्ता की आपके वेब का परीक्षण करने की क्षमता, उच्च घोषित गति से कहीं अधिक महत्वपूर्ण हो सकती है।
आपूर्तिकर्ता की क्षमता आपके आवेदन के अनुरूप होनी चाहिए।
लेबल कन्वर्टर को पतले रोल, बार-बार बदलाव, विभिन्न व्यास वाले कोर और सटीक लेबल गिनती की आवश्यकता हो सकती है। एक बड़े पैकेजिंग ऑपरेशन में लंबे समय तक चलने वाले निरंतर उत्पादन, बड़े आकार के तैयार रोल, वेब स्थिरता और स्लीटर या निरीक्षण प्रणाली के साथ एकीकरण को प्राथमिकता दी जा सकती है। एक गोदाम या वितरक को रीपैकिंग के लिए सरल रीवाइंडिंग, प्राइवेट-लेबल रोल फॉर्मेट या एक कॉम्पैक्ट मशीन की आवश्यकता हो सकती है जिसे एक व्यक्ति द्वारा संचालित किया जा सके। एक ही शब्द, स्वचालित लेबल रीवाइंडर, उत्पादन की बहुत अलग-अलग आवश्यकताओं का वर्णन कर सकता है।
उपकरणों और उपभोग्य सामग्रियों पर एक साथ चर्चा की जानी चाहिए।
तैयार वेब में पेपर लेबल, सिंथेटिक लेबल, लाइनरलेस मटेरियल, ट्रांसपेरेंट फिल्म, थर्मल मीडिया या अलग-अलग घर्षण और खिंचाव व्यवहार वाले चिपकने वाले पदार्थ शामिल हो सकते हैं। केवल अधिकतम चौड़ाई पूछने वाले आपूर्तिकर्ता के पास सही वाइंडिंग विधि चुनने के लिए पर्याप्त जानकारी नहीं हो सकती है। यदि रोल को बाद में थर्मल ट्रांसफर द्वारा प्रिंट किया जाना है, तो आपूर्तिकर्ता को लेबल की सतह, रिबन, प्रिंट की दिशा और आवश्यक अनवाइंड ओरिएंटेशन को भी समझना चाहिए। कोडवेल की सेल्फ-एडहेसिव लेबल और लेबल जंबो रोल श्रेणियां परियोजना के मटेरियल पक्ष पर चर्चा शुरू करने के लिए उपयोगी हैं।
वाणिज्यिक सहायता मशीन के सुचारू संचालन का एक हिस्सा है।
एक अच्छी तरह से डिज़ाइन की गई रिवाइंडर मशीन भी तब तक समस्या का कारण बन सकती है जब तक आपूर्तिकर्ता स्पष्ट मैनुअल, विद्युत संबंधी जानकारी, घिसने वाले पुर्जों की पहचान, समस्या निवारण मार्गदर्शन और ज़िम्मेदारी का आश्वासन न दे। ऑर्डर देने से पहले, पुष्टि कर लें कि इंस्टॉलेशन संबंधी प्रश्नों का उत्तर कौन देगा, कौन से पुर्जे उपभोज्य माने जाते हैं, प्रतिस्थापन सेंसर या शाफ्ट कैसे निर्दिष्ट किए जाते हैं, और क्या गंतव्य बाज़ार के लिए रिमोट सपोर्ट उपलब्ध है। मशीन के कोटेशन को तब तक पूर्ण न मानें जब तक संचालन और सेवा संबंधी सीमा स्पष्ट न हो जाए।
कोटेशन मांगने से पहले तैयार रोल को कैसे परिभाषित करें
सबसे उपयोगी RFQ की शुरुआत तैयार रोल से होती है और फिर मशीन तक पीछे की ओर जाती है। यदि आपूर्तिकर्ता को पता है कि आगे की प्रक्रिया क्या स्वीकार करती है, तो वह सही शाफ्ट, कोर एडेप्टर, वाइंडिंग दिशा, गिनती विधि और तनाव सीमा का मूल्यांकन कर सकता है। तकनीकी डेटा शीट में निम्नलिखित फ़ील्ड शामिल होने चाहिए।
| आरएफक्यू फ़ील्ड | प्रदान करने के लिए जानकारी | यह अनुशंसा को कैसे प्रभावित करता है |
|---|---|---|
| सामग्री संरचना | कागज, पीईटी, पीपी, पीई, थर्मल मीडिया, लाइनरलेस स्टॉक, चिपकने वाला पदार्थ, लाइनर या लैमिनेटेड संरचना। | घर्षण, खिंचाव, कठोरता, चिपकने वाले पदार्थ के संपर्क में आना और सतह का व्यवहार ट्रैकिंग और तनाव को प्रभावित करते हैं। |
| वेब चौड़ाई | न्यूनतम, अधिकतम, सामान्य परिचालन चौड़ाई, और क्या कई लेन एक साथ विभाजित हैं। | यह शाफ्ट की लंबाई, वेब गाइडिंग, एज कंट्रोल और प्रयोग करने योग्य उत्पादन सीमा निर्धारित करता है। |
| लेबल पिच | लेबल की लंबाई, अंतराल, काला निशान, छिद्रण, जोड़ और दोहराव पैटर्न। | यह गणना और रोकने के तर्क को निर्धारित करता है जब मात्रा को लंबाई के बजाय लेबल द्वारा नियंत्रित किया जाता है। |
| मुख्य | कोर का आंतरिक व्यास, कोर की चौड़ाई, सामग्री, सहनशीलता और क्या कोर एडेप्टर की आवश्यकता है। | यह मशीन संकेंद्रण, टॉर्क स्थानांतरण, रोल हटाने और अगली मशीन के साथ अनुकूलता को नियंत्रित करती है। |
| तैयार रोल | लक्षित बाहरी व्यास, अधिकतम वजन, रोल की चौड़ाई, घुमाव की दिशा और किनारे की सहनशीलता। | यह शाफ्ट लोड, मोटर टॉर्क, पैकेजिंग, परिवहन और डाउनस्ट्रीम फिट को परिभाषित करता है। |
| उत्पादन मात्रा | प्रति शिफ्ट रोल की संख्या, प्रति कार्य वेब की लंबाई, परिचालन घंटे, बदलाव का समय और चरम मांग। | यह एक कॉम्पैक्ट वर्कस्टेशन को एक निरंतर औद्योगिक कॉन्फ़िगरेशन से अलग करता है। |
| गुणवत्ता सहनशीलता | एज ऑफसेट, टेंशन फील, लेबल डैमेज लिमिट, काउंट एक्यूरेसी, स्प्लिस हैंडलिंग और विजुअल स्टैंडर्ड। | यह "उच्च गुणवत्ता" वाक्यांश को मापने योग्य स्वीकृति मानदंडों में बदल देता है। |
| लाइन कनेक्शन | यह स्टैंडअलोन, स्लीटर के साथ इनलाइन, प्रिंटर के पीछे, निरीक्षण से जुड़ा हुआ, या डिस्पेंसर को फीडिंग प्रदान करने वाला उपकरण हो सकता है। | यह सिग्नल, गति सिंक्रनाइज़ेशन, सेंसर प्लेसमेंट और फॉल्ट रिकवरी का निर्धारण करता है। |
यदि संभव हो, तो रोल की वर्तमान समस्या की तस्वीरें या एक छोटा वीडियो शामिल करें। एक आपूर्तिकर्ता को मशीन के स्थिर होने जैसे सामान्य कथन की तुलना में एक मुड़े हुए रोल, कुचले हुए कोर या चिपकने वाले पदार्थ से दूषित किनारे जैसी जानकारी से अधिक पता चल सकता है। एक सामान्य नमूना और एक कठिन नमूना दोनों प्रदान करें, क्योंकि केवल सबसे आसान स्टॉक को संभालने वाली मशीन उत्पाद मिश्रण में बदलाव होने पर विफल हो सकती है।
कोर का आकार और घुमाव की दिशा मामूली बातें नहीं हैं।
कोर यह निर्धारित करता है कि रोल कैसे लगाया जाता है, टॉर्क कैसे स्थानांतरित होता है, और क्या वेब को नुकसान पहुंचाए बिना रोल को हटाया जा सकता है। वाइंडिंग की दिशा यह निर्धारित करती है कि लेबल का मुख, चिपकने वाला पदार्थ, अग्रणी किनारा या मुद्रित छवि अगले ऑपरेशन में कैसे प्रस्तुत की जाएगी। यदि रोल को गलत दिशा में या गलत कोर पर कसकर लपेटा जाए तो भी वह अनुपयोगी हो सकता है।
तैयार व्यास हर अनुगामी प्रक्रिया को प्रभावित करता है।
बड़े रोल से बदलाव की ज़रूरत कम हो सकती है, लेकिन इससे वज़न और जड़त्व बढ़ जाता है। इससे त्वरण, ब्रेकिंग, शाफ़्ट लोडिंग, तनाव प्रतिक्रिया, ऑपरेटर द्वारा संचालन और पैकेजिंग प्रभावित होती है। यदि रोल को डिस्पेंसर या एप्लीकेटर में रखा जाएगा, तो अधिकतम बाहरी व्यास और चौड़ाई उस उपकरण द्वारा निर्धारित की जा सकती है। आपूर्तिकर्ता से केवल एक छोटा नमूना दिखाने के बजाय इच्छित अधिकतम रोल का परीक्षण करने के लिए कहें।
कौन सा स्वचालित लेबल रिवाइंडर कॉन्फ़िगरेशन इस प्रक्रिया के लिए उपयुक्त है?
इसका कोई सार्वभौमिक विन्यास नहीं है। व्यावहारिक चुनाव इस बात पर निर्भर करता है कि रिवाइंडर एक स्वतंत्र फिनिशिंग स्टेशन है, एक इनलाइन मॉड्यूल है, या किसी व्यापक लेबल रूपांतरण प्रणाली का हिस्सा है। खरीदारों को यह मान लेने के बजाय कि एक ही उत्पाद नाम के तहत बेचे जाने वाले सभी उपकरणों का कार्य समान होता है, प्रक्रिया की सीमाओं की तुलना करनी चाहिए।
स्टैंडअलोन रिवाइंडिंग स्टेशन
जब प्रिंटेड या स्लिट रोल ऑपरेटर के पास लाए जाते हैं और उन्हें एक निर्दिष्ट फॉर्मेट में रिवाइंड किया जाता है, तो एक स्टैंडअलोन स्टेशन उपयुक्त होता है। यह रीपैकिंग, छोटे बैचों में कन्वर्टिंग, रोल करेक्शन और फ्लेक्सिबल प्रोडक्शन के लिए उपयोगी हो सकता है। मुख्य मूल्यांकन बिंदु ऑपरेटर सेटअप, सुरक्षित पहुंच, दोहराने योग्य सेटिंग्स, गिनती और कोर और सामग्री बदलने के लिए आवश्यक समय हैं।
इनलाइन स्लिटिंग और रिवाइंडिंग
जब लेबल स्लिटिंग मशीन के बाद रिवाइंडर मशीन चलती है, तो दोनों मशीनों को वेब की चौड़ाई, लेन की स्थिति, गति, तनाव और कार्य पूर्णता के बारे में जानकारी साझा करनी होती है। स्लिटिंग से लेन की संख्या और वेब के किनारे की स्थिति बदल सकती है। रिवाइंडर मशीन को बिना किसी विचलन या असमान रोल कठोरता के उन लेन को एकत्रित करना होता है। पुष्टि करें कि इंटरफ़ेस का स्वामित्व किस आपूर्तिकर्ता के पास है और पूरी लाइन के परीक्षण के लिए कौन जिम्मेदार है।
वितरण या उपयोग के लिए इसे वापस लपेटना
यदि तैयार रोल लेबल डिस्पेंसर या एप्लीकेटर में जाते हैं, तो वाइंडिंग की दिशा, लेबल गैप, एज अलाइनमेंट, रोल का व्यास और लाइनर का व्यवहार विशेष रूप से महत्वपूर्ण हो जाते हैं। भंडारण के लिए उपयुक्त रोल डिस्पेंसर से आसानी से नहीं निकल सकता है। कोडवेल की लेबल डिस्पेंसर श्रेणी का उपयोग डाउनस्ट्रीम फॉर्मेट पर चर्चा करने के लिए किया जा सकता है, लेकिन किसी विशेष डिस्पेंसर या एप्लीकेटर के साथ अनुकूलता की पुष्टि सैंपल रन द्वारा की जानी चाहिए।
थर्मल प्रिंटिंग वर्कफ़्लो के लिए रिवाइंडिंग
कुछ खरीदार खाली या पहले से छपे हुए लेबल को रीवाइंड करते हैं जिन्हें बाद में थर्मल प्रिंटर से प्रिंट किया जाएगा। ऐसे में, तैयार रोल में टेढ़ापन, झुर्रियाँ, किनारों पर क्षति, अत्यधिक घुमाव या असमान पिच जैसी समस्याएँ नहीं होनी चाहिए। ये दोष सेंसिंग, रजिस्ट्रेशन, प्रिंटहेड कॉन्टैक्ट, बारकोड की गुणवत्ता और प्रिंटर द्वारा लेबल को सटीक रूप से आगे बढ़ाने की क्षमता को प्रभावित कर सकते हैं। प्रिंटर , बारकोड रिबन और प्रिंटिंग कंज्यूमेबल्स की व्यापक श्रेणियाँ लेबल प्रिंटिंग की पूरी चर्चा के लिए संदर्भ प्रदान करती हैं।
तनाव, किनारे की संरेखण और रोल की कठोरता का मूल्यांकन कैसे करें
स्वचालित लेबल रीवाइंडर के मूल्यांकन का तकनीकी केंद्र वाइंडिंग की गुणवत्ता है। तैयार रोल परिवहन और खोलने के लिए पर्याप्त रूप से मजबूत होना चाहिए, लेकिन इतना भी कसकर लिपटा हुआ नहीं होना चाहिए कि लाइनर खिंच जाए, लेबल विकृत हो जाए, कोर कुचल जाए या चिपकने वाला पदार्थ एक दूसरे पर चिपक जाए। साथ ही, व्यास बढ़ने के साथ-साथ किनारा धीरे-धीरे खिसकने के बजाय एकसमान बना रहना चाहिए।
वेब तनाव
वेब टेंशन वह खिंचाव बल है जो वाइंडिंग के दौरान सामग्री पर लगाया जाता है। बहुत कम टेंशन से परतें ढीली हो सकती हैं, झुर्रियाँ पड़ सकती हैं और वे एक-दूसरे में धंस सकती हैं। बहुत अधिक टेंशन से पतली परतें खिंच सकती हैं, लाइनर विकृत हो सकता है, कोर दब सकता है या लेबल पिच बदल सकती है। सही ऑपरेटिंग रेंज सामग्री की संरचना, चौड़ाई, मोटाई, चिपकने वाले पदार्थ, गति और तैयार उत्पाद के व्यास पर निर्भर करती है। आपूर्तिकर्ता को यह बताना चाहिए कि टेंशन कैसे उत्पन्न और नियंत्रित की जाती है, न कि केवल इसे स्थिर बताना चाहिए।
किनारा संरेखण
वेब गाइडिंग, कोर सेंटरिंग, शाफ्ट रनआउट, सामग्री में भिन्नता और ऑपरेटर सेटअप के कारण एज अलाइनमेंट प्रभावित होता है। आपूर्तिकर्ता से पूछें कि वे एज ऑफसेट को कैसे मापते हैं और वास्तविक सामग्री के साथ कितनी टॉलरेंस प्राप्त की जा सकती है। यदि रोल को आगे किसी प्रिंटर या एप्लीकेटर में चलाया जाएगा, तो स्पष्ट करें कि टॉलरेंस को आंतरिक परतों, बाहरी परतों या तैयार रोल पर मापा जाता है।
रोल कठोरता और संपीड़न
रोल की कठोरता का आकलन अक्सर स्पर्श द्वारा किया जाता है, लेकिन एक गंभीर स्वीकृति परीक्षण में दृश्य और कार्यात्मक सीमाओं का वर्णन होना चाहिए। नरम क्षेत्रों, कुचले हुए किनारों, कोर विरूपण, अवरोध, लेबल उखड़ने, चिपकने वाले पदार्थ के रिसाव और कोर से बाहरी भाग तक वाइंडिंग की कठोरता में परिवर्तन की जाँच करें। यदि आपूर्तिकर्ता कठोरता गेज या किसी अन्य मापन विधि का उपयोग करता है, तो परीक्षण स्थान और स्थितियों को रिकॉर्ड करें ताकि दोहराए जाने वाले ऑर्डर की तुलना की जा सके।
एक स्वचालित लेबल रिवाइंडर आपूर्तिकर्ता को किन-किन चीजों का परीक्षण करना चाहिए?
एक विश्वसनीय आपूर्तिकर्ता को खरीदार की सामग्री का परीक्षण करने और स्थितियों को दस्तावेज़ित करने के लिए तैयार रहना चाहिए। नमूना परीक्षण में भविष्य के सभी उत्पादों का अनुकरण करना आवश्यक नहीं है, लेकिन इसमें सामान्य परिचालन बिंदु और अपेक्षित सीमा का किनारा शामिल होना चाहिए। परीक्षण परिणामों में सामग्री, कोर, चौड़ाई, गति, रोल व्यास, वाइंडिंग दिशा, तनाव सेटिंग और रोकने की विधि की पहचान होनी चाहिए।
| परीक्षा | प्रक्रिया | स्वीकृति प्रमाण |
|---|---|---|
| सामान्य रोल परीक्षण | सबसे आम लेबल स्टॉक को लक्षित गति और अंतिम व्यास पर चलाएं। | रोल की तस्वीरें, आयाम, एज टॉलरेंस, टेंशन सेटिंग और ऑपरेटर के नोट्स। |
| न्यूनतम-चौड़ाई परीक्षण | सबसे संकीर्ण अपेक्षित वेब या लेन कॉन्फ़िगरेशन चलाएँ। | ट्रैकिंग स्थिरता, एज क्वालिटी, काउंट व्यवहार और किसी भी प्रकार की भौतिक क्षति नहीं। |
| अधिकतम-रोल परीक्षण | कोटेशन के भीतर सबसे बड़े नियोजित व्यास और वजन को शामिल करें। | त्वरण, ब्रेकिंग, शाफ्ट लोड, रोल रिमूवल और अंतिम रोल कठोरता। |
| गिनती परीक्षण | कार्य के लिए उपयोग की जाने वाली वास्तविक अंतराल, चिह्न, पिच, स्प्लिस या लंबाई विधि का प्रयोग करें। | गिनती की सटीकता, रुकने की स्थिति और चूक होने पर दर्ज की गई प्रतिक्रिया। |
| अनवाइंड परीक्षण | तैयार रोल को अगले प्रिंटर, डिस्पेंसर, निरीक्षण इकाई या एप्लीकेटर में रखें। | कोई तिरछापन, फिसलन, लेबल का उठना, लाइनर का टूटना या प्रस्तुति की गलत दिशा नहीं होनी चाहिए। |
| दोष-पुनर्प्राप्ति परीक्षण | सामग्री की समाप्ति, सेंसर त्रुटि, आपातकालीन रोक, बिजली व्यवधान और कार्य परिवर्तन का अनुकरण करें। | ज्ञात रीस्टार्ट स्थिति, ऑपरेटर संदेश, सुरक्षित रिकवरी, और कोई छिपा हुआ रोल डैमेज नहीं। |
| पुनरावृत्ति परीक्षण | एक ही जॉब से कई रोल चलाएं और आउटपुट की तुलना करें। | रोलों में किनारों, तनाव, गिनती, व्यास और घुमाव की दिशा में एकरूपता। |
स्वीकृत नमूने के साथ-साथ अस्वीकृत नमूना भी मांगें। जो आपूर्तिकर्ता यह दिखा सकता है कि क्या खराबी आई, क्यों आई और कौन सी सेटिंग बदली गई, वह केवल एक सही रोल दिखाने वाले आपूर्तिकर्ता की तुलना में अधिक मजबूत इंजीनियरिंग प्रक्रिया का प्रदर्शन करता है। निजी लेबल या वितरक कार्यक्रमों के लिए, अनुमोदित रोल विनिर्देश और परीक्षण फ़ोटो को भविष्य के बैचों के संदर्भ के रूप में सुरक्षित रखें।
मशीन के कोटेशन से परे आपूर्तिकर्ता का मूल्यांकन कैसे करें
आपूर्तिकर्ता की समीक्षा में कंपनी की संपूर्ण खरीद प्रक्रिया को संभालने की क्षमता का आकलन किया जाना चाहिए। मशीन भले ही सबसे बड़ी मद हो, लेकिन सामग्री परीक्षण, दस्तावेज़ीकरण, पैकेजिंग, अतिरिक्त पुर्जे और संचार ही यह निर्धारित करते हैं कि स्थापना के बाद भी निवेश उपयोगी बना रहता है या नहीं।
विनिर्माण और इंजीनियरिंग पारदर्शिता
पूछें कि क्या आपूर्तिकर्ता उपकरण का निर्माण स्वयं करता है, तृतीय-पक्ष मॉड्यूल एकीकृत करता है, या मानक मशीन का पुनर्विक्रय करता है। प्रत्येक मॉडल व्यावसायिक रूप से मान्य हो सकता है, लेकिन सहायता प्रक्रिया अलग-अलग होती है। बुनियादी सिस्टम विवरण, महत्वपूर्ण घिसाव वाले पुर्जे, नियंत्रण घटक, अपेक्षित रखरखाव बिंदु और आपूर्तिकर्ता की ज़िम्मेदारी की सीमाएँ पूछें।
सामग्री और प्रक्रिया संबंधी ज्ञान
आपूर्तिकर्ता को एक ही बातचीत में कागज, फिल्म, लाइनर, चिपकने वाला पदार्थ, रोल की चौड़ाई, कोर, तैयार व्यास, तनाव और आगे के उपयोग के बारे में चर्चा करने में सक्षम होना चाहिए। जो आपूर्तिकर्ता केवल वोल्टेज और अधिकतम गति के बारे में पूछता है, वह संभवतः सबसे महत्वपूर्ण अनुप्रयोग जोखिमों को नज़रअंदाज़ कर रहा है। लेबल कन्वर्टर्स के लिए, सामग्री का ज्ञान अक्सर एक ऐसी मशीन के बीच का अंतर होता है जो केवल नमूना चलाती है और एक ऐसी मशीन जो उत्पाद मिश्रण चलाती है।
प्रलेखन और परिवर्तन नियंत्रण
जहां तक संभव हो, अंतिम स्वीकृति से पहले उपयोगकर्ता मैनुअल, विद्युत संबंधी जानकारी, संचालन सीमाएं, अनुशंसित सफाई विधि, पुर्जों की सूची और सेटअप प्रक्रिया का अनुरोध करें। यदि आपूर्तिकर्ता मोटर, सेंसर, कंट्रोलर, शाफ्ट या सॉफ़्टवेयर संस्करण में कोई परिवर्तन करता है, तो यह पूछें कि परिवर्तन कैसे दर्ज किया गया है और इसकी सूचना कैसे दी गई है। यदि वितरित मशीन का कोई दस्तावेजी कॉन्फ़िगरेशन उपलब्ध नहीं है, तो पुनः ऑर्डर और सेवा संबंधी अनुरोध करना कठिन हो जाता है।
अतिरिक्त पुर्जे और सेवा सीमा
यह स्पष्ट करें कि कौन से पुर्जे स्थानीय रूप से स्टॉक किए जाने चाहिए और कौन से पुर्जे कारखाने से आपूर्ति किए जाते हैं। स्पेयर पार्ट्स योजना में बेल्ट, बियरिंग, सेंसर, क्लच, शाफ्ट, कोर एडेप्टर, नियंत्रण घटक और सुरक्षा उपकरण शामिल हो सकते हैं, लेकिन सटीक सूची डिज़ाइन पर निर्भर करती है। कोडवेल की प्रिंटर स्पेयर पार्ट्स श्रेणी व्यापक प्रिंटिंग इकोसिस्टम के लिए प्रासंगिक है, जबकि रिवाइंडर-विशिष्ट पुर्जों और सेवा शर्तों की पुष्टि अलग से की जानी चाहिए।
निर्यात और पैकेजिंग की तैयारी
अंतर्राष्ट्रीय खरीदारों के लिए, पैकेजिंग के आयाम, कुल वजन, क्रेट या कार्टन का प्रकार, इंस्टॉलेशन के लिए आवश्यक सामान, विद्युत संबंधी आवश्यकताएं और आयात करने वाले देश द्वारा आवश्यक दस्तावेज़ों की जानकारी मांगें। यह भी पुष्टि करें कि कोटेशन में कमीशनिंग सहायता, प्रशिक्षण या केवल उपकरण की डिलीवरी शामिल है या नहीं। ये विवरण अंतिम लागत और मशीन को चालू करने में लगने वाले समय को प्रभावित करते हैं।
ऑटोमैटिक लेबल रिवाइंडर की कुल लागत कितनी है?
खरीद मूल्य कुल लागत का केवल एक हिस्सा है। केवल मशीन की कीमत की तुलना न करें, बल्कि स्वीकृत तैयार रोल की लागत की भी तुलना करें। कम कीमत वाली रिवाइंडर मशीन भी महंगी साबित हो सकती है यदि उसमें अतिरिक्त श्रम की आवश्यकता हो, अधिक अपशिष्ट उत्पन्न हो, बार-बार समायोजन की आवश्यकता हो, या वह वास्तविक सामग्री को अपेक्षित गति से न चला सके।
| लागत क्षेत्र | आपूर्तिकर्ता से प्रश्न | संभावित अप्रत्यक्ष प्रभाव |
|---|---|---|
| मशीन और विकल्प | इसमें कौन-कौन से शाफ्ट, गाइड, काउंटर, सेंसर, सुरक्षा प्रणाली और नियंत्रण कार्य शामिल हैं? | प्रारंभिक मूल्य तुलना के बाद आवश्यक विकल्प जोड़े जा सकते हैं। |
| सामग्री अपशिष्ट | अपेक्षित सेटअप अपशिष्ट क्या है और क्षतिग्रस्त या जुड़े हुए हिस्सों को कैसे संभाला जाता है? | समय के साथ, बर्बादी दो मशीनों की कीमतों के बीच के अंतर से भी अधिक हो सकती है। |
| श्रम | प्रत्येक कार्य के लिए कितने ऑपरेटरों और कितने सेटअप समय की आवश्यकता होती है? | उच्च निर्धारित गति होने पर भी धीमे बदलाव से प्रभावी क्षमता कम हो जाती है। |
| ऊर्जा और उपयोगिताएँ | इसके लिए किस प्रकार की विद्युत शक्ति, वायु, निष्कर्षण या पर्यावरणीय परिस्थितियों की आवश्यकता होती है? | स्थापना कार्य और उपयोगिता संबंधी परिवर्तनों से परियोजना की लागत बढ़ जाती है। |
| रखरखाव | कौन से हिस्से घिसते हैं, उनकी जांच कितनी बार की जाती है और उनकी मरम्मत का तरीका क्या है? | अनियोजित रुकावटें नियमित पुर्जों की लागत से कहीं अधिक डिलीवरी को प्रभावित कर सकती हैं। |
| डाउनस्ट्रीम संगतता | क्या तैयार रोल को अगली प्रक्रिया में मैन्युअल सुधार के बिना चलाया जा सकता है? | रीवर्क, रिजेक्ट और फीड फेलियर रिवाइंडर के मूल्य को कम कर देते हैं। |
| समर्थन और प्रशिक्षण | इसमें कौन-कौन सी स्थापना, प्रशिक्षण, समस्या निवारण और प्रतिक्रिया सहायता शामिल है? | अस्पष्ट समर्थन के कारण चालू करने और उत्पादन बढ़ाने में देरी होती है। |
वितरक के लिए, कुल लागत में पैकेजिंग, पुनरावृति, दस्तावेज़ीकरण, वारंटी प्रबंधन और विभिन्न अनुप्रयोगों में ग्राहकों को सहायता प्रदान करने की क्षमता भी शामिल होती है। कनवर्टर के लिए, सबसे महत्वपूर्ण संख्या उत्पादक मीटर या प्रति शिफ्ट स्वीकृत रोल हो सकती है। आपूर्तिकर्ता की अधिकतम गति की तुलना करने के बजाय, उस मापदंड का उपयोग करें जो व्यावसायिक बाधाओं को दर्शाता हो।
स्वचालित लेबल रिवाइंडर आपूर्तिकर्ता के लिए आरएफक्यू चेकलिस्ट
कृपया कोटेशन के अनुरोध के साथ निम्नलिखित जानकारी भेजें। इससे आपूर्तिकर्ता को तकनीकी रूप से उपयोगी प्रस्ताव देने के लिए पर्याप्त संदर्भ मिल जाता है और विभिन्न कोटेशन की तुलना करना आसान हो जाता है।
- उपयोग: यह बताएं कि रिवाइंडर लेबल, मुद्रित फिल्म, थर्मल मीडिया, लाइनर, टिकट, टैग या किसी अन्य वेब के लिए है या नहीं।
- सामग्री: फेस स्टॉक, लाइनर, चिपकने वाला पदार्थ, मोटाई (यदि ज्ञात हो), सतह उपचार, और क्या सामग्री खिंच सकती है या मुड़ सकती है, बताएं।
- वेब प्रारूप: न्यूनतम और अधिकतम चौड़ाई, लेन की संख्या, लेबल पिच, गैप, मार्क, परफोरेशन, स्प्लिस और वाइंडिंग दिशा प्रदान करें।
- कोर का प्रारूप: आंतरिक व्यास, कोर की चौड़ाई, कोर की सामग्री, सहनशीलता और आवश्यक एडेप्टर प्रदान करें।
- रोल का लक्ष्य: तैयार उत्पाद का बाहरी व्यास, अधिकतम वजन, लेबल की संख्या या लंबाई, किनारे की सहनशीलता और कठोरता की अपेक्षा प्रदान करें।
- उत्पादन प्रोफ़ाइल: प्रति घंटे रोल की संख्या, परिचालन शिफ्ट, अधिकतम मात्रा, अपेक्षित बदलाव और भविष्य की क्षमता संबंधी आवश्यकताएं।
- लाइन की स्थिति: स्लीटर, प्रिंटर, निरीक्षण इकाई, डिस्पेंसर, एप्लीकेटर या पैकिंग स्टेशन सहित अपस्ट्रीम और डाउनस्ट्रीम उपकरणों की पहचान करें।
- नियंत्रण और संकेत: गति संदर्भ, प्रारंभ और समाप्ति संकेत, सेंसर इनपुट, काउंटर विधि, अलार्म और पुनः आरंभ व्यवहार के बारे में पूछें।
- स्वीकृति: सामग्री के नमूने, परीक्षण गति, रोल व्यास, गिनती सहनशीलता, किनारे की सहनशीलता, अनवाइंड परीक्षण और दोष परिदृश्यों को परिभाषित करें।
- व्यापारिक शर्तें: अनुरोधित मॉडल या कॉन्फ़िगरेशन, शामिल विकल्प, यदि लागू हो तो न्यूनतम ऑर्डर मात्रा (MOQ), नमूना नीति, डिलीवरी का समय, पैकेजिंग, वारंटी, भुगतान और सेवा का दायरा लिखित रूप में।
इसमें स्पष्ट रूप से यह बताया जाना चाहिए कि अज्ञात मानों को सामान्य उद्योग अनुमानों से भरने के बजाय "पुष्टि की जानी बाकी है" के रूप में चिह्नित किया जाना चाहिए। इससे दोनों पक्षों को सुरक्षा मिलती है। आपूर्तिकर्ता को यह पता चल जाता है कि कौन सा डेटा अभी भी आवश्यक है, और खरीदार सत्यापित प्रतिबद्धता और प्रारंभिक अनुशंसा के बीच अंतर कर सकता है।
खरीदारी करते समय बचने योग्य सामान्य गलतियाँ
केवल अधिकतम गति के आधार पर चयन करना
अधिकतम गति आमतौर पर निर्धारित सामग्री, रोल और परिचालन स्थितियों के तहत मापी जाती है। एक कठिन चिपकने वाला पदार्थ, संकीर्ण वेब, बड़ा व्यास या बार-बार रुकने-चालू होने का चक्र कम व्यावहारिक गति की आवश्यकता पैदा कर सकता है। वास्तविक सामग्री और तैयार रोल के साथ अपेक्षित उत्पादक गति के बारे में पूछें।
अनुप्रवाह अनवाइंड दिशा को अनदेखा करते हुए
सही वाइंडिंग दिशा इस बात पर निर्भर करती है कि लेबल या मुद्रित चित्र अगली प्रक्रिया के लिए कैसे प्रस्तुत किए जाने हैं। भौतिक नमूने और एक साधारण रेखाचित्र की सहायता से दिशा की पुष्टि करें। अंतिम समय में ऑपरेटर द्वारा किए जाने वाले समायोजन पर निर्णय न छोड़ें।
स्वचालित का अर्थ स्वचालित रोल परिवर्तन है
स्वचालित वाइंडिंग, स्वचालित गिनती और स्वचालित रोल परिवर्तन अलग-अलग कार्य हैं। आरएफक्यू में प्रत्येक कार्य को स्पष्ट रूप से बताएं। यदि एप्लिकेशन को निरंतर उत्पादन या स्वचालित स्थानांतरण की आवश्यकता है, तो उस सटीक क्रम का प्रदर्शन करने का अनुरोध करें।
केवल एक सरल सामग्री का परीक्षण करना
एक आपूर्तिकर्ता स्थिर पेपर लेबल का सफलतापूर्वक उत्पादन कर सकता है, जबकि उत्पादन मिश्रण में पतली फिल्म, पारदर्शी स्टॉक या चिपकने वाले पदार्थ भी शामिल हो सकते हैं। सामान्य सामग्री और उस सामग्री का परीक्षण करें जिसमें ट्रैकिंग या तनाव संबंधी कमजोरियाँ सामने आने की सबसे अधिक संभावना हो।
स्वीकार्य रोल गुणवत्ता को परिभाषित करने में विफलता
टाइट रोल, साफ किनारा, उच्च परिशुद्धता और स्थिर तनाव जैसे शब्द खरीद अनुबंध के लिए पर्याप्त रूप से मापने योग्य नहीं हैं। इन्हें एज ऑफसेट, व्यास, गिनती, कठोरता, अनवाइंड और दृश्य मानदंडों में परिवर्तित करें।
सेवा सीमा की पुष्टि किए बिना मशीन खरीदना
खरीद आदेश देने से पहले स्थापना, प्रशिक्षण, समस्या निवारण, वारंटी, स्पेयर पार्ट्स और उत्तरदायित्व के बारे में स्पष्ट जानकारी प्राप्त कर लें। यह विशेष रूप से तब महत्वपूर्ण है जब आपूर्तिकर्ता, स्थानीय इंटीग्रेटर और अंतिम उपयोगकर्ता अलग-अलग देशों में हों।
रखरखाव और ऑपरेटर नियंत्रण
रखरखाव से वाइंडिंग पथ और तैयार रोल की पुनरावृति सुनिश्चित होनी चाहिए। धूल, चिपकने वाले अवशेष, क्षतिग्रस्त कोर, घिसे हुए बेयरिंग, गाइड संदूषण, सेंसर की गलत संरेखण और ढीले यांत्रिक कनेक्शन धीरे-धीरे रोल की गुणवत्ता को प्रभावित कर सकते हैं। एक बुनियादी रखरखाव योजना को परिचालन दस्तावेज़ में शामिल किया जाना चाहिए, न कि केवल किसी खराबी के बाद तैयार किया जाना चाहिए।
- प्रत्येक उत्पादन प्रक्रिया से पहले कोर शाफ्ट, एडेप्टर, चक और लॉकिंग तंत्र का निरीक्षण करें।
- वेब पथ, गाइड सतहों, सेंसरों और रोलर्स को साफ रखें और उन पर चिपकने वाले पदार्थ का जमाव न होने दें।
- किसी कार्य की शुरुआत में और सामग्री या कोर बदलने के बाद किनारे की संरेखण और रोल की कठोरता की जांच करें।
- बार-बार किए जाने वाले कार्यों के लिए तनाव, गति, गिनती विधि, सामग्री की मात्रा और तैयार व्यास को रिकॉर्ड करें।
- क्षतिग्रस्त कोर को बदलें और स्प्लिस या चिपकने वाले पदार्थ से दूषित सामग्री को मशीन से जबरदस्ती गुजारने के बजाय उसे अलग करें।
- आपूर्तिकर्ता की सुरक्षा प्रक्रिया के अनुसार आपातकालीन स्टॉप और रीस्टार्ट व्यवहार का परीक्षण करें।
- पुर्जों की एक सूची बनाएं जिसमें पुर्जों के नंबर, फोटो और खरीद के लिए जिम्मेदार व्यक्ति का नाम शामिल हो।
ऑपरेटर प्रशिक्षण में न केवल रोल लोड करने का तरीका समझाया जाना चाहिए, बल्कि तनाव संबंधी समस्या, ट्रैकिंग संबंधी समस्या, गिनती संबंधी समस्या और सामग्री संबंधी समस्या को पहचानने का तरीका भी बताया जाना चाहिए। स्पष्ट दोष श्रेणियां अनावश्यक सेटिंग परिवर्तनों को कम करती हैं और आपूर्तिकर्ता को उत्पादन रिकॉर्ड से बार-बार होने वाली विफलताओं का निदान करने में मदद करती हैं।
अक्सर पूछे जाने वाले प्रश्नों
मुझे ऑटोमैटिक लेबल रिवाइंडर के सप्लायर से सबसे पहले क्या पूछना चाहिए?
सबसे पहले तैयार रोल की आवश्यकताओं से शुरुआत करें: सामग्री, वेब की चौड़ाई, लेबल पिच, कोर, वाइंडिंग की दिशा, लक्षित व्यास, गिनती, एज टॉलरेंस, उत्पादन मात्रा और डाउनस्ट्रीम उपकरण। ये फ़ील्ड आपूर्तिकर्ता को एक सामान्य मोटरयुक्त रिवाइंडर का कोटेशन देने के बजाय एक व्यावहारिक कॉन्फ़िगरेशन परिभाषित करने में मदद करते हैं।
लेबल रिवाइंडर मशीन और लेबल स्लीटर मशीन में क्या अंतर है?
एक स्लिट्टर मशीन चौड़े वेब को पतले लेन या रोल में विभाजित करती है। एक रिवाइंडर मशीन वेब को इकट्ठा करके उसे एक तैयार रोल में बदल देती है। कई उत्पादन लाइनों में इन दोनों मशीनों का उपयोग होता है, लेकिन इनकी जिम्मेदारियां अलग-अलग होती हैं और इन्हें एक साथ चलाते समय इनका परीक्षण किया जाना चाहिए।
क्या रिवाइंडर थर्मल लेबल को हैंडल कर सकता है?
ऐसा संभव है, लेकिन अनुकूलता थर्मल मीडिया की संरचना, लाइनर, चिपकने वाले पदार्थ, चौड़ाई, पिच, कोर, रोल व्यास और आवश्यक तनाव पर निर्भर करती है। वास्तविक सामग्री का परीक्षण करें और पुष्टि करें कि तैयार रोल बिना टेढ़ा हुए या क्षतिग्रस्त हुए इच्छित थर्मल प्रिंटर, डिस्पेंसर या एप्लीकेटर में फीड हो सकता है।
मुझे कैसे पता चलेगा कि तैयार रोल स्वीकार्य है या नहीं?
एज ऑफसेट, बाहरी व्यास, संख्या, वाइंडिंग दिशा, कठोरता, दृश्य क्षति और डाउनस्ट्रीम अनवाइंड प्रदर्शन के लिए मापने योग्य मानदंड परिभाषित करें। रोल का परीक्षण अगली प्रक्रिया में किया जाना चाहिए, न कि केवल रिवाइंडर शाफ्ट पर उसकी उपस्थिति के आधार पर।
क्या स्वचालित का अर्थ यह है कि मशीन बिना किसी ऑपरेटर के रोल बदल देती है?
नहीं। कोटेशन में, स्वचालित शब्द मोटर चालित वाइंडिंग, स्वचालित गिनती, स्वचालित स्टॉपिंग, तनाव समायोजन या स्वचालित रोल परिवर्तन का वर्णन कर सकता है। आपूर्तिकर्ता से प्रत्येक फ़ंक्शन को अलग-अलग सूचीबद्ध करने और आपकी उत्पादन लाइन के लिए आवश्यक कार्यों को प्रदर्शित करने के लिए कहें।
मुझे आपूर्तिकर्ता को कौन से नमूने भेजने चाहिए?
उत्पाद मिश्रण में सबसे कठिन सामग्री का एक सामान्य उत्पादन नमूना, प्रतिनिधि कोर और आवश्यक तैयार रोल का चित्र या फोटो भेजें। यदि संभव हो, तो वास्तविक लेबल पिच, चिपकने वाला पदार्थ, लाइनर, स्प्लिस या मुद्रित सतह वाला नमूना भी शामिल करें।
स्वीकृति परीक्षण में क्या-क्या शामिल होना चाहिए?
सामान्य और कठिन सामग्रियों, लक्षित गति, न्यूनतम और अधिकतम चौड़ाई, लक्षित रोल व्यास, गिनती की सटीकता, किनारे का संरेखण, तनाव या कठोरता मानदंड, अनवाइंड प्रदर्शन, बदलाव, आपातकालीन रोक, सामग्री का अंत और पुनः आरंभ व्यवहार को शामिल करें। अनुमोदित नमूनों और परीक्षण स्थितियों को भविष्य के संदर्भ के लिए सुरक्षित रखें।
क्या कोडवेल किसी विशिष्ट रिवाइंडर मॉडल और उसकी कीमत प्रकाशित करता है?
कोडवेल की सार्वजनिक वेबसाइट पर लेबल रिवाइंडर उत्पाद संग्रह उपलब्ध है, लेकिन इसमें फिलहाल किसी विशिष्ट मॉडल का उल्लेख नहीं है। खरीदारों को श्रेणी के नाम से अनुमान लगाने के बजाय, वर्तमान कॉन्फ़िगरेशन, उपलब्धता, न्यूनतम ऑर्डर मात्रा (MOQ), डिलीवरी समय और व्यावसायिक शर्तों की पुष्टि के लिए आवेदन और रोल विनिर्देश भेजना चाहिए।
निष्कर्ष
स्वचालित लेबल रिवाइंडर आपूर्तिकर्ता का चयन एक प्रक्रिया-इंजीनियरिंग संबंधी निर्णय है। सर्वोत्तम आपूर्तिकर्ता वह है जो तैयार रोल की आवश्यकताओं को सामग्री व्यवहार, तनाव नियंत्रण, किनारे की संरेखण, गिनती, वाइंडिंग दिशा, अनुप्रवाह अनुकूलता, परीक्षण, प्रलेखन और सेवा से जोड़ सके। उच्च गति रेटिंग तभी उपयोगी होती है जब मशीन अपेक्षित गति पर स्वीकृत रोल का उत्पादन कर सके और वास्तविक उत्पाद मिश्रण में समान परिणाम दोहरा सके।
विश्वसनीय खरीद के लिए, एक संपूर्ण आरएफक्यू (परिकल्पना) तैयार करें, प्रतिनिधि नमूने भेजें, मापने योग्य रोल-गुणवत्ता मानदंड परिभाषित करें और अनुमोदन से पहले दस्तावेजी परीक्षण अनिवार्य करें। कोडवेल की सार्वजनिक लेबल रिवाइंडर , मशीन , लेबल स्लिटिंग मशीन और लेबल-सामग्री श्रेणियां चर्चा के लिए एक प्रारंभिक बिंदु प्रदान करती हैं। अंतिम मशीन कॉन्फ़िगरेशन, उत्पाद उपलब्धता, न्यूनतम ऑर्डर मात्रा (एमओक्यू), लीड टाइम और समर्थन का दायरा इच्छित अनुप्रयोग के लिए सीधे तौर पर पुष्टि की जानी चाहिए।